
Elérhetőségi adatok
-
 Wangshan Road, Jiangbei District, Ningbo, Zhejiang, Kína
-
 86-135-64796935
Kérjen árajánlatot
A fröccsöntő öntőforma tipikus költsége: mire számíthatnak a vásárlók, és miért változik
2026-08-20
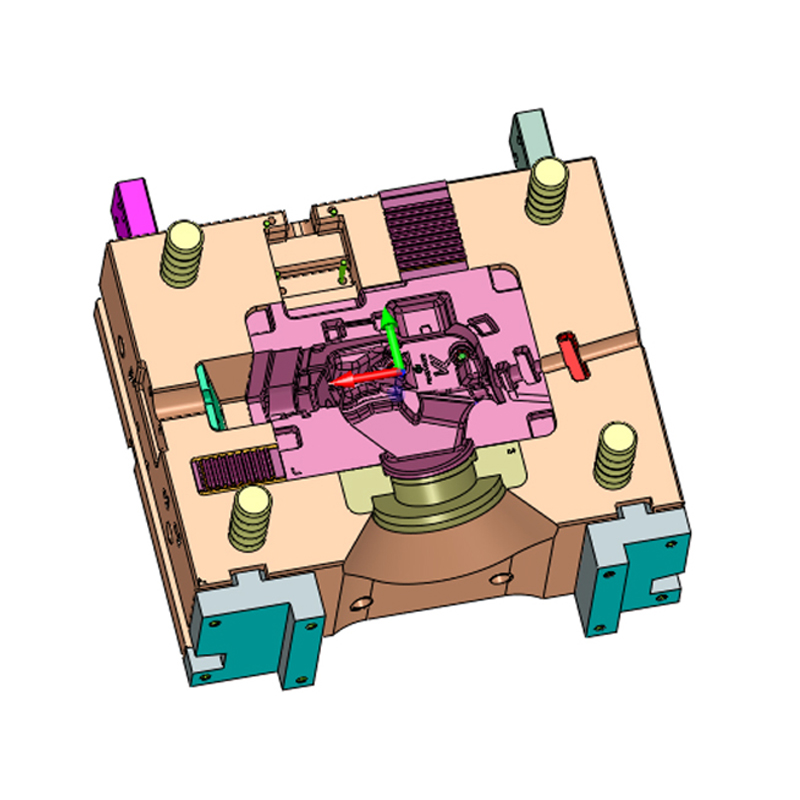
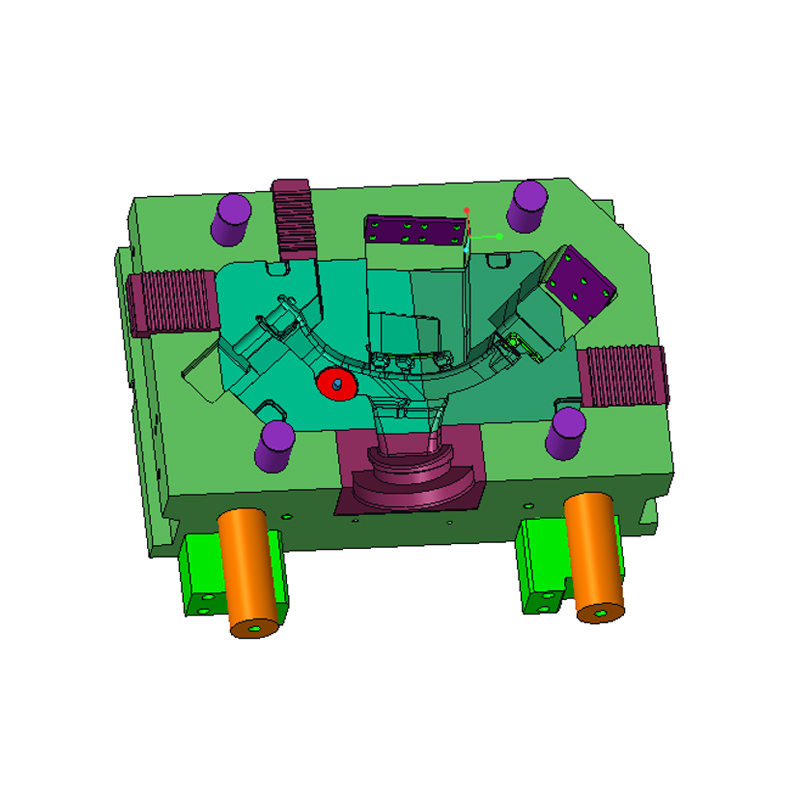
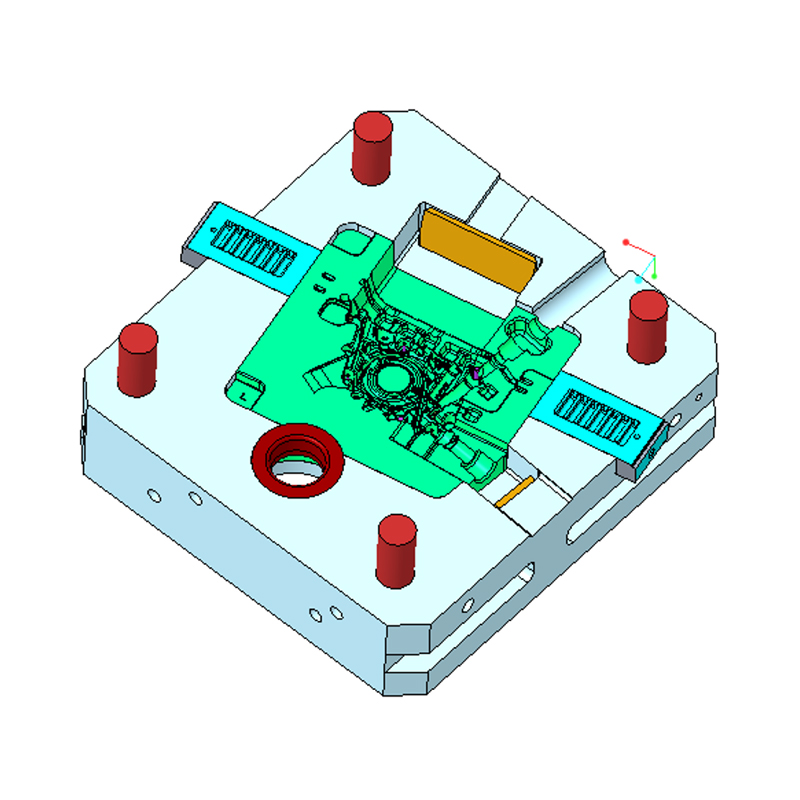
Képzelje el, hogy öntött alkatrészt szerez be egy új autóipari alkatrészhez. Ugyanazt a CAD-fájlt elküldi három szerszámbeszállítónak, és az eszközre vonatkozó áraik 8500, 22000 és 46000 dollárba kerülnek. Melyiknek van igaza? Az igazság az, hogy egyiküket sem lehet pusztán a szám alapján megítélni. A fröccsöntő öntőforma tipikus költsége egy tartomány, nem pedig egy pont: az egyszerű cinkötvözet szerszámok 3000 dollár körül indulhatnak, míg egy összetett alumínium vagy magnézium szerszám több csúszdával, betéttel és belső hűtéssel könnyen elérheti a 100 000 dollárt vagy még többet is.
Ennek az elterjedésének az az oka, hogy a présöntőforma egy egyedi tervezésű gyártóberendezés, nem árucikk. Az ára tükrözi az alkatrész geometriáját, az öntendő ötvözetet, a várható gyártási mennyiséget, az üregek számát, a szerszámtól megkövetelt élettartamot és a szigorú tűréshatárok betartásához szükséges folyamatszabályozás szintjét. Ez a cikk elmagyarázza, hogyan épül fel a penészköltség, mi növeli vagy csökkenti a számokat, és hogyan tudják a vásárlók reálisan költségvetést készíteni és elkerülni a költséges hibákat.
A penészárak felépítésének megértése az első lépés a reális költségvetés felé. Az 5000 dolláros és egy 90 000 dolláros öntőformát egyaránt „öntőszerszámoknak” nevezhetjük, de szinte minden fizikai és mérnöki értelemben különböznek egymástól. Nézzük meg a főbb költségtényezőket.
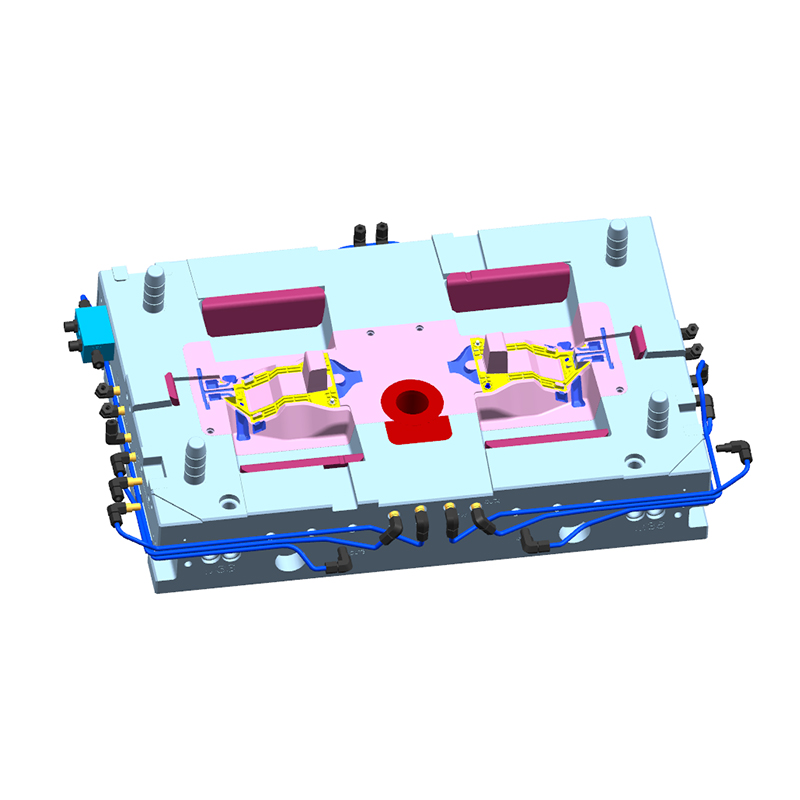
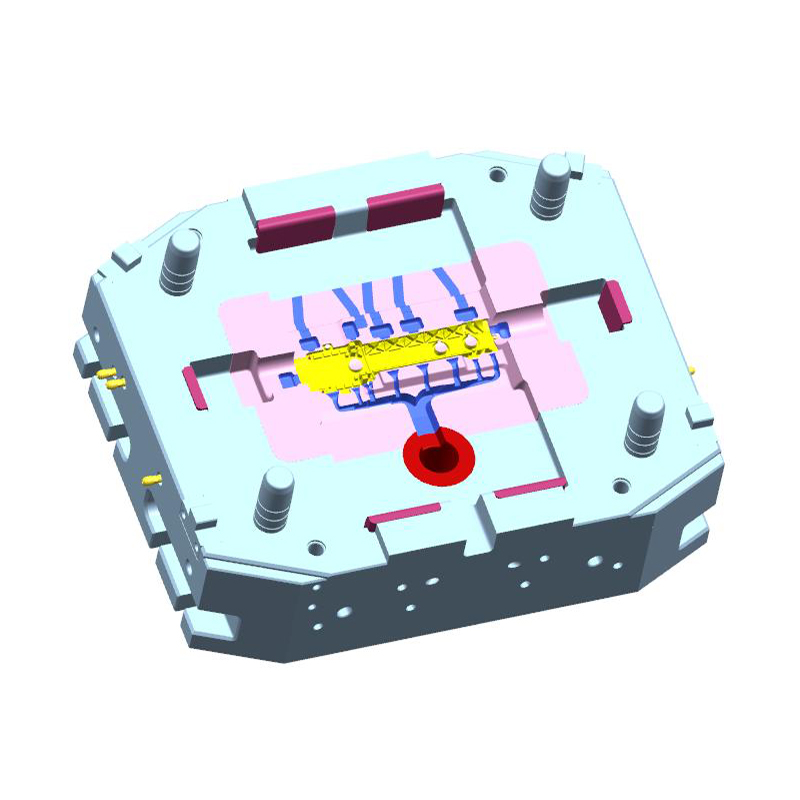
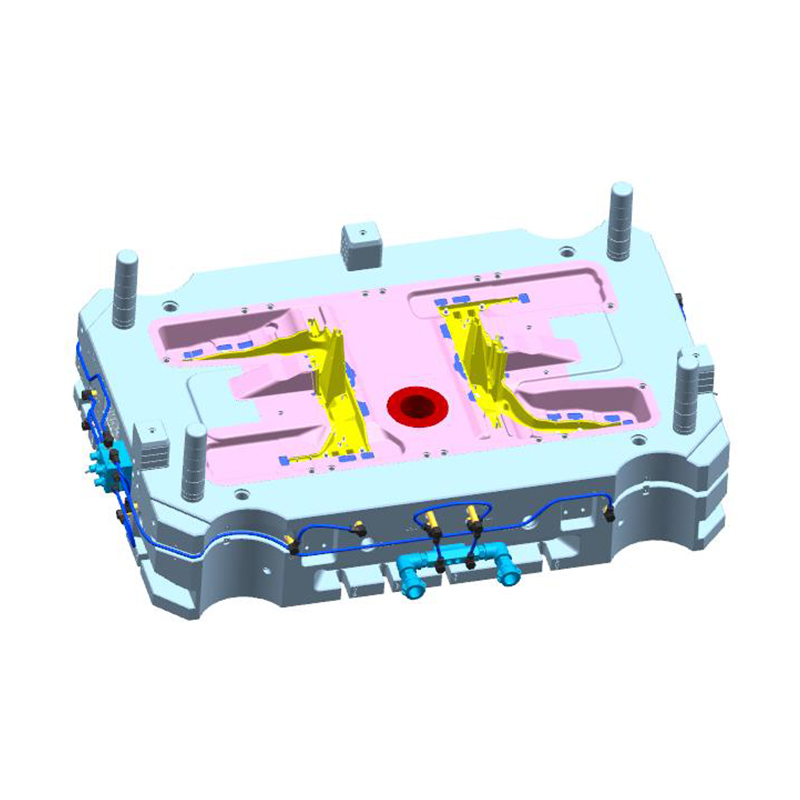
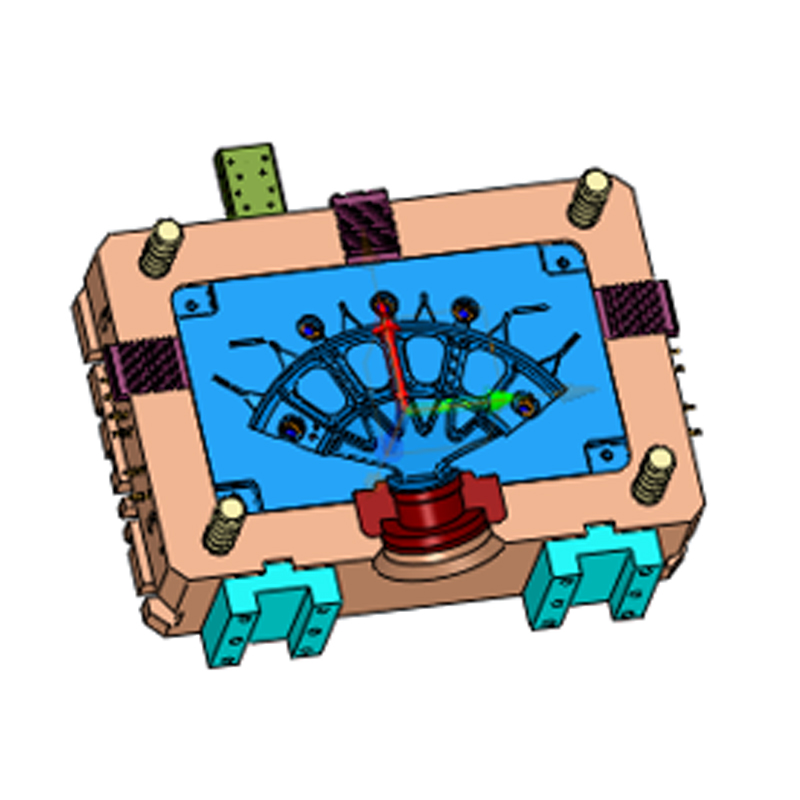
A forma fizikai mérete a legnyilvánvalóbb tényező. Egy kisméretű elektronikus vezérlőház beleférhet egy 300 x 300 mm-es formaalapba, míg a teljes sebességváltó házhoz vagy motorházhoz olyan formaalap szükséges, amely egy irányban több mint 1200 mm-es. Az acél térfogata a lábnyom négyzetével és nagyjából lineárisan nő a vastagsággal. A nagyobb öntőforma több szerszámacélt, több megmunkálási órát, nagyobb CNC-ket és gyakran nagyobb présöntőgépet jelent a mintavételhez. Nem szokatlan, hogy egy kis öntőforma súlya 300 kg alatt van, és egy nagy autóipari forma meghaladja az 5 tonnát.
Egy tipikus terméknél, például egy autóipari konzolnál, az öntőforma lábnyoma mérsékelt lehet, de az olyan szerkezeti elemeknél, mint a lengéscsillapító torony vagy az akkumulátortálca, az alkatrész borítéka önmagában megduplázhatja a szerszámköltséget egy hasonlóan összetett kis alkatrészhez képest. A vásárlók gyakran alábecsülik az általános méretek hatását, mert az alapméret helyett a funkciók számára koncentrálnak.
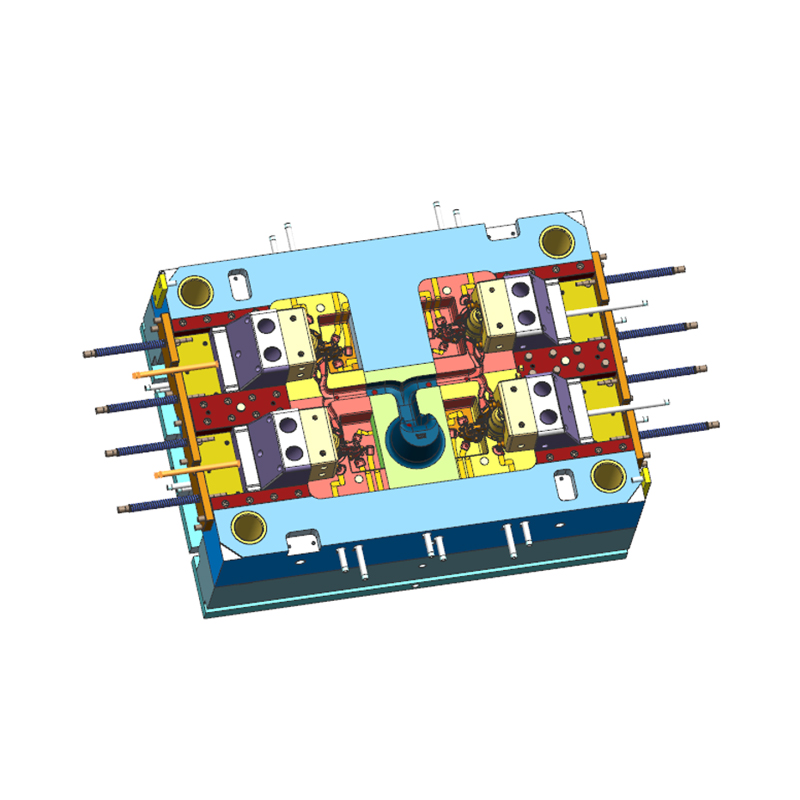
Az üregek száma minden öntőforma-projektben alapvető döntés. Az együregű öntőforma ciklusonként egy alkatrészt gyárt; egy kétüregű öntőforma kettőt, egy nyolcüregű öntőforma pedig nyolcat, ha a futómű és a kapurendszer gondosan kiegyensúlyozott. Minden további üreg növeli az öntőforma alapméretét és az acél térfogatát, megkétszerezi vagy megháromszorozza a megmunkálás bonyolultságát, és megnehezíti a hűtési és töltési kialakítás optimalizálását.
Gyakorlatilag az egyik üregből a kettőbe való áttérés jellemzően 40-60%-kal növeli az öntőforma költségét, nem pedig 100%-ot, mivel egyes alkatrészek, például a formaalap, a kivezető persely és a kilökőlemezek megosztottak. A négy üregről nyolcra való áttérés azonban százalékosan kevésbé hatékony, és akár 70%-ot is megnövelhet, mivel a szerszámot át kell tervezni nagyobb alapterülettel és összetettebb futórendszerrel. Egyes nagy térfogatú horganyzott alkatrészek 12 vagy több üreges többcsúszkás szerszámokat használnak, és ezek a formák meglepően drágák lehetnek a bonyolult csúszómechanizmusok és a pontos beállítási követelmények miatt.
Az alkatrész geometriai összetettsége határozza meg, hogy hány mozgó elemet kell tartalmaznia a formának. Egy alámetszés, egy oldalsó furat vagy egy külső menet csúszdát igényel (más néven oldalirányú működésű mag). Mindegyik csúszdához edzett acél betét, csúszdatest, vezetőcsapok, szögletes ékek, hidraulikus vagy mechanikus működtetés és további vízvezetékek tartoznak. Az egyszerű öntőforma csúszdák nélkül a legolcsóbb; egy öntőforma négy nagy hidraulikus csúszdával önmagában 15 000-40 000 dollárt jelenthet, csak a csúszómechanizmusokban.
A belső üregeket létrehozó magok szintén növelik a költségeket. A mélymagokat belülről hűteni kell, hogy elkerüljük a zsugorodási porozitást, amihez hosszú vízcsatornák fúrása vagy adalékanyaggal gyártott magbetétek beszerzése szükséges. A kivehető betétek, amelyek ugyanannak az alkatrésznek a különböző változataira cserélhetők, további költségekkel járnak, de pénzt takarítanak meg, ha több hasonló cikkszámot tervez.
Saját szerszámüzletünkben gyakran találkozunk hasonló, különböző furatmintázatú alkatrészekkel. Egy vásárló választhat egy családi formát cserélhető betétekkel három változat kezelésére; a kezdeti beruházás magasabb, de az alkatrészváltoztatás költsége alacsonyabb. Egy másik ügyfél ragaszkodhat három dedikált öntőformához, ami nagyobb teljesítményt, de sokkal nagyobb teljes szerszámköltséget biztosít. Mindkét megközelítés érvényes, és a helyes választás az éves mennyiségtől és az árstratégiától függ.
Az öntőforma magjához és üregéhez kiválasztott anyag fontos tétel. A H13 szerszámacél az alumínium és magnézium présöntvény igáslója, de a prémium minőségek, mint a DAC55, SKD61 vagy az importált H13 szigorúbb tisztasággal és jobb izotrópiával, kilogrammonként többe kerülnek. Az acél költsége gyakran csak a szerszám teljes költségének 15-25%-a, mégis erősen befolyásolja a szerszám élettartamát és megbízhatóságát.
A hőkezelés további jelentős töltést ad. Vákuumos edzés, többszörös temperálási ciklus és feszültségmentesítés szükséges a kívánt keménység eléréséhez (általában 44-52 HRC H13 esetén) és a torzítás minimalizálása érdekében. A hőkezelést követően általában befejező megmunkálás vagy elektromos kisülési megmunkálás (EDM) történik, ami tovább növeli a költségeket. Egyes hosszú élettartamú formák nitridálást vagy fizikai gőzleválasztásos bevonatot is igényelnek, például TiAlN-t a mag és az üregek felületén, ami a felülettől függően 2000-8000 dollárt ad hozzá.
Az a döntés, hogy olcsóbb acélt használnak, amely 50 000 lövést is kibír, szemben a 200 000 lövésre besorolt prémium minőséggel, drámaian megváltoztatja az előzetes árat. Prototípus vagy gyártás előtti futtatás esetén indokolt lehet egy olcsóbb megoldás. Egy hosszú távú autóipari program esetében gyakran a magasabb kezdeti befektetés a leggazdaságosabb választás, ha kiszámítja a termék alkatrészenkénti összköltségét.
A présöntés ciklusidejét nagyrészt a hűtés szabályozza. A stratégiailag elhelyezett vízvezetékekkel ellátott forma gyorsabban távolítja el a hőt, csökkenti a ciklusidőt, és javítja az alkatrészek minőségét azáltal, hogy megakadályozza a forró pontokat és a zsugorodási repedéseket. A hűtőcsatornák hozzáadása azonban nem egyszerű. Az egyenes vonalakhoz mélylyukfúrást alkalmaznak, de az ívelt csatornákhoz megmunkált betétre van szükség, amelyet ezután dugókkal vagy vákuumforrasztott lemezzel kell lezárni.
A konform hűtés, ahol a betétek 3D-s nyomtatása összetett belső pályákkal történik, amelyek követik az alkatrész kontúrját, egyre népszerűbb az alumíniumötvözet fröccsöntésében. Ezzel a technológiával 15-30%-kal csökkenthető a ciklusidő, de a lapkák előállítása költséges, és gyakran külön élettartam-ellenőrzést igényel. A néhány konform hűtésű betéttel ellátott forma 10-20%-kal többe kerülhet, mint egy hagyományos hűtésű forma, de a termelékenység megtérülése néhány hónapon belül megtérül.
A hűtés befolyásolja a forma termikus kifáradási viselkedését is. A rossz hűtés korai hőellenőrzéshez vezet, ami lerövidíti a penész élettartamát és növeli a karbantartási állásidőt. A jó hűtési tervezésbe való befektetés az egyik leghatékonyabb módja a teljes birtoklási költség csökkentésének, de ez az egyik első olyan terület, ahol egy tapasztalatlan beszállító rászánja magát az árajánlat csökkentésére.
A szigorúbb tűrések kiterjedtebb megmunkálást, precízebb szikraforgácsolást, valamint gondosabb illesztést és foltozást igényelnek. Egy tipikus présöntvény alkatrész ±0,5 mm lineáris tűréshatárral is megadható, de sok autóipari alkalmazásnál ±0,1 mm-re van szükség a kritikus területeken. A ±0,1 mm-es öntőacél megtartásához, amely a folyamat során kitágul és elmozdul, erősebb konstrukciókra, részletesebb hőelemzésre és további próba-iterációkra van szükség. Ez könnyen 10-30%-kal növelheti a formaköltséget.
A felületkezelés hasonló meghajtó. Ha az alkatrésznek speciális textúrára van szüksége az esztétikai megjelenés érdekében, vagy tükörfényezésre van szüksége a csúszó alkatrész súrlódásának csökkentése érdekében, a formát ennek megfelelően, és néha szelektíven kell polírozni. A textúra maratása a kiválasztott területeken maszkolást igényel, és két-négy hét átfutási időt plusz 2000-6000 dollárt jelent nagy területen. Ezek a költségek nem láthatók a CAD-fájlban, ha csak a geometriát nézzük, de a specifikáció részét képezik, és az ajánlattételi ajánlatban kell deklarálni.
A folyamatok mobilitása a formák árait is megváltoztatja. A nagyvákuumú fröccsöntő formák további tömítést, vákuumcsatornákat és egy speciálisan kialakított sörétrendszert igényelnek, amely megakadályozza a levegő bejutását az üregbe. Ezeket a formákat drágábban megépítik és érzékenyebbek a karbantartásra, de porozitásmentes szerkezeti részeket, például akkumulátorházat vagy kormányelemeket állítanak elő. A vákuum-sajtolóöntéshez használt forma 15-25%-kal magasabb lehet, mint egy hasonló geometriájú hagyományos öntőforma.
A préses öntés (vagy extrudáló öntés) lassabb töltési szakaszt használ, és nagy nyomást alkalmaz a megszilárdulás során. A formának nagyobb mechanikai terhelést kell kibírnia, és jellemzően robusztusabb acélszelvényekből és nehezebb vezetőoszlopokból készül. A költségprémium a szabványos nagynyomású présöntéshez képest észrevehető, de az így kapott alkatrészek jobb nyúlást és nyomástömörséget kínálnak.
Mint beszállító, aki autóipari alkalmazásokhoz egyaránt épített nagyvákuumú és préselt öntőformákat, megerősíthetjük, hogy a folyamatot korán, még az öntőforma tervezésének megkezdése előtt meg kell választani. A hagyományos sajtolószerszámról a vákuummal támogatottra váltás a forma felépítése után majdnem olyan költséges, mint egy új öntőforma építése.
Bár minden projekt egyedi, az iparági árképzési minták megbízható képet nyújthatnak a piacról. A következő tartományok a piacon tapasztalt történelmi árajánlatokon és saját gyártási tapasztalatainkon alapulnak, és csak a költségvetés készítésére használhatók, nem pedig fix árajánlatként.
| Forma típusa | Bonyolultsági szint | Tipikus költségtartomány (USD) | Tipikus üregszám |
|---|---|---|---|
| Cink ötvözet melegkamrás forma | Egyszerű, kicsi alkatrész | 3000-12000 dollár | 1-től 4-ig |
| Cink ötvözet melegkamrás forma | Több csúszka, nagy bonyolultságú | 12 000 - 40 000 dollár | 6-tól 16-ig |
| Alumínium ötvözet öntőforma | Egyszerű, kicsi ház | 5000-25000 dollár | 1 |
| Alumínium ötvözet öntőforma | Közepes bonyolultságú, közepes méretű | 25 000 - 60 000 dollár | 1-től 2-ig |
| Alumínium ötvözet öntőforma | Nagy, összetett, csúszdákkal és porszívóval | 60 000 - 120 000 dollár | 1 |
| Magnézium ötvözet öntőforma | Egyszerű és közepes (kormányelemek, konzolok) | 30 000 - 80 000 dollár | 1 |
| Magnézium ötvözet öntőforma | Szerkezeti, nagyvákuumú | 80 000 - 150 000 dollár | 1 |
Ezek a tartományok azt feltételezik, hogy az öntőforma szabványos H13-as vagy azzal egyenértékű acélból készül, és alumínium esetében 80 000-120 000 lövés névleges gyártási élettartamig, magnézium esetében pedig valamivel alacsonyabb. Ha 250 000 vagy több lövést vár, adjon hozzá prémiumot a magasabb minőségű acélért, a nagyobb hűtéshez és a felületkezeléshez. Ha csak 20 000 prototípusra van szüksége, akkor lehet, hogy beszerezhet egy lágyabb acélformát a termékkínálat alsó végén.
Kis mennyiségű előgyártáshoz esetenként 30%-os kedvezménnyel kínálnak egy egyszerűbb, nem edzett vagy rövid élettartamú lapkákkal épített formát. A kompromisszum az, hogy néhány ezer lövés után újra kell építeni vagy meg kell javítani a szerszámot. Bizonyos esetekben ez a helyes hívás. Más esetekben selejteket és késéseket eredményez, amelyek törlik a megtakarításokat.
Referenciaként tekintse meg saját termékcsaládunkat a cinkötvözet szerszámokhoz. Egy tipikus 150 tonnás forrókamrás présöntő forma cink alkatrészekhez mérsékelt számú üreggel a 12 000 és 30 000 dollár közötti tartományba esik, az alkatrész geometriától és a szükséges csúszdáktól függően. Az ilyen típusú szerszámokat általában vízvezeték-szerelvényekhez, zárházakhoz és elektromos alkatrészekhez használják. Összehasonlításképpen: a 10 vagy több üreges, nagy sebességű, többcsúszkás cinkforma sokkal fejlettebb berendezés, és ennek megfelelő az ára is.
 Egyedi 150T forrókamrás présöntő formagyár, gyártók - Ningbo NKT Too A Ningbo NKT Tooling Co., Ltd. a kínai 150T forrókamrás fröccsöntő szerszámgyártók és egyedi gyárak, részletek:A 150T Hot Chamber Di... Termék megtekintése →
Amikor egy szállító hat számjegyű árajánlatot küld egy présöntőformára, a szám több különálló munkacsomag összege. Annak ismerete, hogy mit tartalmaznak, segít összehasonlítani az ajánlatokat és azonosítani a rejtett költségeket. Itt a szokásos bontás.
Mielőtt bármilyen fémet vágnának, a formatervező csapat elemzi az alkatrészt, szimulálja a töltést, és elkészíti a teljes szerszámtervét. Ez magában foglalja a kapu helyzetét, a csatorna méretezését, a túlfolyó kutak beállítását, a hűtőcsatornák elhelyezését, a kilökőrendszer elrendezését, valamint a kereskedelemben kapható alkatrészek, például a kidobócsapok és a kivezető perselyek kiválasztását. A mérnöki díj általában az öntőforma teljes költségének 5-10%-át teszi ki, de egy bonyolultabb alkatrész vagy egy szimulációvezérelt tervezés magasabbra is emelheti. Ha a szállító felajánl egy DFM (design for manufacturability) jelentést és módosítási javaslatokat tesz, akkor ez a munka beletartozik ebbe a fázisba.
Egy jó tervező elvárja, hogy legalább két-három tervezési felülvizsgálatot végezzen az ügyféllel. Az alkatrész geometriájának minden egyes módosítása az öntőforma tervezésének megkezdése után több órányi újratervezési munkát jelenthet, ezért az utolsó alkatrész adatzárolása olyan kritikus mérföldkő.
Minden forma tartalmaz egy alapot, lemezeket, vezetőcsapokat, perselyeket, kilökőlemezeket és számos szabványos alkatrészt. Ezeket általában speciális formaalap-beszállítóktól szerzik be. Egy tipikus közepes méretű alumínium fröccsöntő öntőforma esetében a tartószerkezetekkel ellátott alap önmagában 2000-10 000 dollárba kerülhet, és ez a költség egyes idézetekben külön sorban jelenik meg. A nagyobb alapok nehéz tartóoszlopokkal és a nagy befogófelülettel többe kerülnek.
A mag és az üreg tényleges acélja külön anyagköltség. Egy idézetben látni fogja az acél súlyát és minőségét. Ne feledje, hogy a megmunkált acél a végső súly kis hányadát teszi ki, mert egy nagy blokkot levágnak, hogy elhagyják az alkatrész alakját. Ez a forgácseltávolítás a megmunkálási órákban is megmutatkozik, nem csak az acél súlyában.
A CNC marás, esztergálás, fúrás és huzalhúzás jelenti a legnagyobb munka- és gépköltséget. Egy összetett 3D-s üregforma sok órányi 3-tengelyes és 5-tengelyes CNC-munkát igényel. Az éles belső sarkokat szikraforgácsolással fejezik ki, amely szándékosan lassabb és pontosabb. A szerszámozási költségeket a felület, a vágásmélység és a kívánt felület határozza meg. Durva szabályként a megmunkálás és a szikraforgácsolás a formák teljes árának 40-60%-át teheti ki.
Itt jelenik meg a méretgazdaságosság a szerszámüzletben. A modern, nagy sebességű megmunkáló központokkal és automatizált elektródagyártással rendelkező beszállító rövidebb idő alatt pontosabb öntőformát tud készíteni. De egy 5 tengelyes malom óradíja magas, ezért a kevesebb órát tartalmazó árajánlat jobb lehet, mint egy sok óra alacsony áron. Vizsgálja meg alaposan az idézett folyamattervet, ha meg akarja érteni a különbségeket.
A megmunkálás után a formát összeszerelik. A mag és az üreg fele illeszkedik, a csúszdák fel vannak szerelve, és a kilökőrendszer be van állítva. A foltosítás során jelölőanyagot kell felvinni az érintkezési felületekre, és az illeszkedést beállítani az egyenletes érintkezés biztosítása érdekében. Ez napokig is eltarthat egy összetett szerszámhoz, és ez a formakészítés egyik leginkább készségfüggő fázisa. Az asztali munkák közé tartozik még a polírozás, az élek lekerekítése és a vízszerelvények felszerelése.
A legtöbb öntőforma árajánlat tartalmazza az első próbanyomást egy présöntőgépen. A szállító használhat házon belüli gépet, vagy szerződést köthet egy közeli öntödével. Általában benne van a próba során használt alumínium vagy cink ötvözet költsége, az energia, a kezelői idő és a présöntőgép óradíja. Ha több mintakörre van szükség, további költségek merülhetnek fel. Egy jól megtervezett öntőformához megbízható szállítóval csak két-három körre van szükség; egy problémás kialakításhoz hat vagy több kell. Győződjön meg arról, hogy az idézet tartalmazza, hogy hány próbaüzemet tartalmaz.
A mintavételi fázis során a szállító megméri az alkatrészt, ellenőrzi a zsugorodást, a porozitást és a méreteltéréseket. Minden korrekciós iteráció megköveteli az öntőforma beállítását, esetenként az üreg megmunkálásával vagy betétek hozzáadásával, és ezt be kell építeni a projekt ütemtervébe.
A hőkezelést néha a megmunkálástól elkülönítve tüntetik fel, különösen, ha a szállító lágyított acélt vásárol, és a kezdeti nagyolás után megedzi. Az olyan felületkezelések, mint a nitridálás, a PVD-bevonat vagy a leválasztószer-barát bevonat, extra szolgáltatások. Ezek a kezelések meghosszabbíthatják a penész élettartamát és javíthatják a kioldódást, de nem mindig szerepelnek az alapárajánlatban. Kérjen egy sort, hogy elkerülje a meglepetést a végén.
A professzionális formabeszállítók olyan dokumentációt biztosítanak, amely anyagtanúsítványokat, hőkezelési jelentéseket, CMM-vizsgálati adatokat és karbantartási kézikönyvet tartalmaz. Az autóipari programok esetében ez a dokumentáció kötelező a PPAP követelményei szerint. Ezeknek a dokumentumoknak az elkészítésének, a projekt ütemezésének kezelésének és a felülvizsgálati felhívások lebonyolításának költsége általában a teljes összeg kis százalékát teszi ki, de egy részletes árajánlatban ezt azonosítani kell. Egy olyan beszállító, amely átlátható projektmenedzsmentet kínál fényképekkel és előrehaladási jelentésekkel, megéri azt a néhány ezer dollárt, amelyet hozzáadhat.
Az általunk leírt költségek nagy részét nagymértékben befolyásolják az alkatrésztervezési fázisban hozott döntések. Még az ajánlatkérés elküldése előtt alakíthatja a szerszámköltséget az alkatrész geometriájának optimalizálásával. Íme a leggyakoribb tervezési paraméterek és hatásuk.
A huzat a függőleges felületekhez hozzáadott kúp, így az öntvény ragadás nélkül kilökhető. Az 1°-os huzatszög jellemző az alumíniumra, bár a 2°-os biztonságosabb a mélyebb bordák és magok esetében. Ha a huzat túl kicsi, a forma további polírozást igényel, és az alkatrészen húzási nyomok lehetnek. Ennél is fontosabb, hogy a nulla ellenállású bordák extra oldalirányú műveleteket vagy további megmunkálást igényelnek, mindkettő növeli a költségeket. A tervezet korai áttekintése a legolcsóbb pénzmegtakarítási mód.
A falvastagság hirtelen változásai zsugorodási üregeket és porozitást okoznak. Az öntőforma kialakítása kompenzálható betétek hozzáadásával és hűtéssel, de ez növeli a költségeket. Egy egyenletes, 3 mm-es falvastagságú alkatrészt sokkal könnyebb kitölteni és hűteni, mint a 2 mm-ről 5 mm-re ugró alkatrészt a kiemelkedés közelében. A falak egységes tartása csökkenti a belső hűtés szükségességét és csökkenti a forró pontok kialakulásának kockázatát.
Minden alávágáshoz csúszda szükséges. Csökkentheti a diák számát az elválasztó vonal irányának megváltoztatásával vagy egy másodlagos megmunkálási műveletet igénylő jellemző elfogadásával. Például egy külső menet az érzékelőfejhez öntés után fúrható, ahelyett, hogy a helyére öntnénk, elkerülve a forgó magot. A megmunkálás többletköltsége gyakran alacsonyabb, mint egy bonyolult csúszka költsége a szerszámban.
Amikor elkerülhetetlen az alámetszés, érdemes megkérdezni, hogy lehet-e kialakítani egy laza maggal, amelyet minden lövés után kézzel eltávolítanak. Ez egy olcsó alternatíva a kis mennyiségű alkatrészekhez, de lelassítja a ciklusidőt, és előfordulhat, hogy nem elfogadható nagy mennyiségű gyártáshoz. Nagy mennyiségű autóalkatrészek esetében a hidraulikus csúszka az egyetlen megbízható lehetőség.
Minél szigorúbb a tűréshatár, annál drágább a forma. Költséget takaríthat meg, ha olyan kritikus méreteket határoz meg, amelyekhez valóban ±0,1 mm-re van szükség, és máshol szabványos présöntési tűréseket tesz lehetővé. A formagyártó ezután oda tudja összpontosítani a megmunkálási figyelmét, ahol az számít. Túl sok vásárló alkalmaz szigorú tűréshatárokat minden funkciónál indokolás nélkül, és az öntőforma költsége minden dimenziófelirattal nő.
Ha az alkatrész A osztályú dekoratív felülettel rendelkezik, a formát tükörfényesre kell polírozni, majd szükség esetén textúrálni kell. A polírozás és maratás napokig tartó szakmunkát igényelhet. A matt vagy megmunkált felület viszont kevesebb kézi polírozást igényel. A költségek szabályozásának másik módja, ha a texturált területet csak egy kis panelen választja ki a teljes rész helyett.
A menetes betétekbe öntés vagy a kivehető betétcsapok használata bonyolultabbá teszi a présöntési ciklus kezelését. A formát úgy kell megtervezni, hogy a befecskendezés során terhelje és megtartsa a betétet, és az automatizálási rendszernek pontosan kell elhelyeznie. Ez 5000-20 000 dollárral növelheti a penész költségét, a ciklusonkénti betétek számától függően. Sokszor gazdaságosabb az alkatrész egyszerű lyuköntése és a menet külön menetfúrása, kivéve, ha a betétre az összeszerelési szilárdság vagy a tömítés miatt van szükség.
Tapasztalataink szerint, ha arra biztatjuk az ügyfeleket, hogy vizsgálják felül alkatrész-tervezésüket ezeknek a kritériumoknak megfelelően, gyakran 10–25%-kal csökkentjük az öntőforma összköltségét az alkatrész funkciójának megváltoztatása nélkül. A penészműhely DFM visszajelzése nem a költségvetés felfújására tett kísérlet; ez egy közvetlen út egy gazdaságosabb eszközhöz.
A présöntőforma vételára csak a kiindulópont. Élettartama során pénzt fog költeni karbantartásra, javításra, bevonásra és cserealkatrészekre. Az öntőforma várható élettartamának megértése elengedhetetlen az alkatrészenkénti valós költség kiszámításához.
Egy szabványos H13 alumínium fröccsöntő öntőforma általában 80 000-120 000 jó lövést produkál, mielőtt az elsődleges kopófelületeket ki kell cserélni. Ez a szám nem garancia; ez függ az ötvözet hőmérsékletétől, a befecskendezési sebességtől, a hőciklustól és a hűtőrendszer működésétől. Egy prémium acélból és jó hűtéssel épített forma 150 000-200 000 lövést érhet el, míg egy alacsonyabb minőségű szerszám 30 000 lövés után mutathat hőellenőrzést.
A magnéziumötvözeteket valamivel alacsonyabb hőmérsékleten öntik, mint az alumíniumot, ami gyakran valamivel hosszabb penészélettartamot tesz lehetővé, ha a folyamatot jól irányítják. A cinkötvözetek a legkönnyebbek a formán, és a forrókamrás cinkformák gyakran meghaladják az 500 000 lövést, mivel az üzemi hőmérséklet sokkal alacsonyabb. Ez az egyik oka annak, hogy a horganyzott szerszámokat gyakran edzett lapkákkal építik, amelyeket kevésbé agresszívan kezelnek, mint az alumínium szerszámokat.
A présöntőformák fő meghibásodási módja a hőellenőrzés, amikor több száz termikus ciklus kis repedések hálózatát okozza a forma felületén. A repedések felületi hibákat okoznak az öntött alkatrészen, és végül forrasztást vagy ragadást okoznak. A rendszeres karbantartás, beleértve a repedések polírozását és a felület kezelését, meghosszabbíthatja a penész élettartamát. Azonban minden javítási ciklusnak ára van, és a szerszámot a javítás során offline állapotban kell tartani.
Az alumínium- és magnéziumformák esetében ésszerű szabály, hogy a karbantartási költségkeretet az öntőforma kezdeti árának 5–10%-ára kell beállítani évente. A cink esetében ez a szám alacsonyabb. Ez a költségvetés fedezi az új kilökőcsapokat (amelyek elhasználódnak), a csereszánokat és a nagy mennyiségű futás utáni újrapolírozást. Ha szerződést köt a szerszámgyártóval a javításra, akkor meg kell terveznie a forma visszaszállításának logisztikáját és azt az időt is, amely alatt nem tud alkatrészeket gyártani.
Egyes beszállítók penészkarbantartási megállapodásokat kínálnak. A formát minden X ezer lövés után visszaküldik ellenőrzésre, és a szállító fix díj ellenében elvégzi az előírt szervizelési lépéseket. Ez megóvja befektetését, és megelőzheti a hosszú termelési leállásokat. Ezek a megállapodások nem minden piacon elterjedtek, de érdemes kérni, ha magas éves volumenre számítunk.
A forma alkatrészenkénti költsége a gyártani tervezett alkatrészek teljes számától függ. Ez a legfontosabb számítás egy présöntési projektben. Íme egy egyértelmű példa.
Tegyük fel, hogy az A forma opció 20 000 dollárba kerül, és egy alkatrészt 30 másodperces ciklusidő alatt állít elő. A B öntőforma 40 000 dollárba kerül, de ugyanazt az alkatrészt 22 másodperces ciklusban gyártja, mert jobb a hűtése és más a kapuzat elrendezése. A ciklusidő csökkentése alkatrészenként 8 másodpercet takarít meg. Több mint 100 000 felvétel, azaz 800 000 másodperc, körülbelül 222 óra gépidő. 80 dolláros gépi óradíj mellett a megtakarítás 17 760 dollár. Ebben az esetben a drágább öntőforma fizeti meg a többlet 20 000 dollár nagy részét ugyanazon a termelési mennyiségen belül. Ha a mennyiség 500 000 lövés, akkor a plusz befektetés triviális a megtakarításokhoz képest.
Ennek az ellenkezője is igaz. Egy alacsonyabb költségű, rövidebb élettartamú forma lehet a megfelelő megoldás, ha csak 15 000 alkatrészre van szüksége egy réstermékhez. A több mint 15 000 alkatrész amortizációjával egy 45 000 dolláros hosszú élettartamú forma alkatrészenként 3 dollárt, míg egy 20 000 dolláros rövid élettartamú forma alkatrészenként csak 1,33 dollárt jelent. Ekkor magasabb pótalkatrész-költséget fogadhat el. A legfontosabb döntési tényező az éves mennyiség és az előrejelzésbe vetett bizalom.
A formaspecifikáció véglegesítése előtt végezzen egyszerű fedezeti elemzést. Számítsa ki a teljes beruházást, valamint az alkatrészenkénti költséget három különböző mennyiségben: a konzervatív várható mennyiség, az alap előrejelzés és a nagy esetszámú mennyiség. Ha a nagy volumenű forgatókönyv elfogadható, fektessen be a hosszabb élettartamú formába. Ha a konzervatív eset valószínű, csökkentse a kezdeti beruházást, és számítson a szerszám javítására vagy újjáépítésére.
Ugyanez az elv vonatkozik az üregek számlálására is. Egy együregű forma 30 000 dollárba kerülhet, míg egy kétüregű forma 48 000 dollárba kerülhet. A kétüreges szerszám 60%-kal nagyobb befektetést jelent, de nagyjából megkétszerezi az óránkénti teljesítményt. Nagy hangerő esetén a ciklusidő-megtakarítás könnyen indokolja a 18 000 dolláros plusz költséget. Alacsony térfogatnál az együregű forma ésszerűbb, mert a gépi idő kevésbé szűk keresztmetszet.
Valós példaként termékportfóliónkból egy olyan rész, mint egy magnézium ötvözet öntött kormánycső egy tipikus szerkezeti autóipari alkalmazás, amely állandó méretstabilitást igényel hosszú gyártási folyamatok során. Ebben az esetben a prémium minőségű acélba való nagyobb kezdeti szerszámberuházás és a finomított hűtés szinte mindig a helyes döntés, mivel a szerszámnak több éven át szűk tűréshatárokat kell tartania ismételt hegesztési javítások nélkül.
 Egyedi magnéziumötvözet öntött kormánycső gyár, gyártók - Ningbo NK A Ningbo NKT Tooling Co., Ltd. kínai magnéziumötvözet öntött kormánycső-gyártó és egyedi gyár, részletek: Magnéziumötvözet Di... Termék megtekintése →
Formárajánlat kérése nem olyan egyszerű, mint elküldeni egy CAD-fájlt és várni egy számra. A megbízható árajánlat teljes specifikációt igényel, és minél több időt tölt a specifikáció elkészítésével, annál pontosabb lesz az összehasonlítás.
Az információ hiánya a pontatlan idézetek leggyakoribb oka. Ha a szállító nem ismeri az éves mennyiséget, akkor nagyobb mennyiséget feltételezhet, és megtervezhet egy drágább szerszámot, amelyre nincs szüksége, vagy kis mennyiséget feltételez, és törékeny szerszámot ajánl. Ha elmulasztja megemlíteni azt a másodlagos megmunkálási műveletet, amely egy kritikus magfurat közelében eltávolítja az anyagot, előfordulhat, hogy a forma nem önti a furatot a megfelelő pozícióba, vagy szükségtelen zsugorhézag keletkezik.
Ezek a kérdések elválasztják a professzionális beszállítót a brókertől. A bróker gyakran továbbítja a kérést egy gyárnak, és csak homályos választ tud adni technikai kérdésekre. Egy igazi formakészítő közvetlenül válaszolhat, elkészítheti a folyamattervet, és példát mutathat egy hasonló formára.
Legyen óvatos, ha egy meglévő árajánlat sokkal alacsonyabb, mint bármely más ajánlat ugyanazon formaspecifikációra. A különbség oka lehet, hogy edzetlen acélt használnak a maghoz és az üreghez, minimális hűtőcsatornákat használnak, nincs szikraforgácsolás a sarokrészleteknél, vagy egy nem tesztelt kapuzat kialakítás. Kérje meg a szállítót, hogy az alacsonyabb árat részletes lebontással indokolja. Hasonlóképpen, ha az árajánlat alig változik, amikor magasabb várható élettartamot kér, előfordulhat, hogy a szállító nem módosította a tervezést, hogy elérje ezt az élettartamot. A reális árajánlat tükrözi a megnövekedett acélminőséget és hűtési beruházást, és jelentős áremelkedést.
Szintén fontos ellenőrizni a szállító tényleges gyártási kapacitását. Ha tengerentúli beszállítótól vásárol, kérjen friss fényképeket a megmunkáló padlóról, és egy videohívást, hogy megtekinthesse az öntőformát. Cégünk telephelyprofilja például egy modern, 6000 négyzetméteres gyártóterülettel és több mint 80 alkalmazottal rendelkező gyárat mutat be, ami egy komoly formagyártónak felel meg. De meg kell erősítenie a projekthez rendelkezésre álló konkrét gépeket is. Nem minden CNC géppel rendelkező gyár tud nagy, összetett szerszámot készíteni.
A legalacsonyabb öntőforma árajánlat kiválasztása csábító lehet, de az öntőforma az a termék, amely az elkövetkező néhány évben minden alkatrészt alakít, amelyet értékesíteni fog. A beszállítók közötti költségkülönbségek nem csupán felárak; tükrözik a mérnöki mélységet, a gyártási képességet, a minőségi rendszereket és a készséget a forma támogatására a szállítás után.
Egy tapasztalt formakészítő, mint pl Ningbo NKT Tooling Co., Ltd. többet hoz a megmunkálási készségeknél. Olyan történelmet hozunk, amely 2009-ben egy dedikált fröccsöntő formatervező stúdióval kezdődik, amelyet több éves cink- és alumíniumszerszám-építés követ, majd 2016-ban magnéziumötvözet autóalkatrészekké és nagyvákuumú formákká terjeszkedtünk. Ez az idővonal azt jelenti, hogy a vékonyfalú szerkezeti elemek és a szűk tűrésű kormányelemek kihívásain dolgoztunk. Tudjuk, miért tönkremegy egy öntőforma, és tudjuk, hogyan kell tervezni a hiba ellen.
Ez a tapasztalat közvetlenül a tervezési fázisban a szerszámköltségben nyilvánul meg. Tudunk javasolni olyan kapuhelyet, amely csökkenti a hegesztési vonalakat, vagy olyan hűtőcsatorna-elrendezést, amely 15%-kal csökkenti a ciklusidőt, vagy olyan tolószerkezetet, amely robusztusabb és könnyebben karbantartható. Ezek a javaslatok nem ingyenesek, de csökkentik az alkatrészenkénti költséget és az állásidő kockázatát.
A minőségi rendszerek is számítanak. Rendelkezünk ISO9001 tanúsítvánnyal, amelyet először 2011-ben szereztünk meg. A formális minőségbiztosítási rendszer fegyelmezett folyamatot hoz létre a tervezési áttekintéshez, az anyagvizsgálathoz, a folyamat közbeni méréshez és a végső érvényesítéshez. Az autóipari vásárlók számára elengedhetetlen a következetes dokumentáció. A dokumentált minőségbiztosítási rendszerrel nem rendelkező beszállító továbbra is készíthet jó formát, de a folyamat nem ismételhető meg, és nagyobb a rejtett hiba kockázata.
Amikor értékel egy szállítót, vegye figyelembe a teljes értékáramot. Kapsz átfogó DFM-jelentést? A szállító áramlási szimulációt fog használni a töltés és a megszilárdulás vizsgálatára? Nagyvákuumú öntőformát fognak gyártani, a tömítésre ugyanolyan figyelmet fordítva, mint a geometriára? Ezek a képességek egyre inkább szabványosak az autóipari alumíniumöntvényeknél. Például a alumínium ötvözet présöntvény tartó nagy szilárdságot és alacsony porozitást igénylő szerkezeti rész. Az a beszállító, aki több száz hasonló konzolt épített, ismeri az ideális futómű-arányt és a zsugorodás szabályozásának elővigyázatossági lépéseit.
 Egyedi alumíniumötvözet présöntvény tartó gyár, gyártók - Ningbo NKT Tooli A Ningbo NKT Tooling Co., Ltd. a kínai alumíniumötvözet présöntvény-tartók gyártója és egyedi gyára, részletek: Az ADC12 alumíniumötvözet ... Termék megtekintése →
Gyártóhelyiségünkben a teljes körű munkát végzünk: hagyományos, nagyvákuum- és préses öntőformákat, valamint forrókamrás horganyszerszámokat és többcsúszkás gépeket. Továbbra is szem előtt tartjuk a tágabb gyártási folyamatot. Például egy motorházhoz való szerszámnak együtt kell működnie a hűtőbetétek automatikus behelyezésével és az azt követő megmunkálással. Ha a formagyártó megérti ezeket a későbbi lépéseket, elkerülheti az összeszerelést bonyolító funkciók létrehozását.
A szerszámbeszállítók összehasonlításakor kérjen esettanulmányokat hasonló léptékű és összetettségű alkatrészekről. Ne ítélje meg a portfóliót pusztán a gyönyörű fröccsöntött részek alapján. Kérdezzen a kezdeti próbákról, kihívásokról, és arról, hogyan oldották meg a váratlan porozitási vagy méretbeli problémákat. A válaszok többet árulnak el a szállítóról, mint az árajánlaton szereplő szám.
Végül ne feledje, hogy a penész tőkebefektetés. A jól megépített öntőforma javítható, módosítható, és horganyszerszámozás esetén évekig vagy akár évtizedekig újra felhasználható. A rosszul megépített penész megfeszítheti a gyártási ütemtervet és károsíthatja az ügyfélkapcsolatot. A fröccsöntő öntőforma valódi költsége magában foglalja azokat a fennakadásokat, késéseket és a selejteket, amelyek egy túl korán meghozott költségtakarékossági döntésből eredhetnek.
Összefoglalva, nincs egyetlen válasz arra a kérdésre, hogy „Mi a fröccsöntő öntőforma tipikus költsége?” Az egyetlen őszinte válasz az, hogy az alkatrésztől, az ötvözettől, a gyártási mennyiségtől és a specifikációtól függ. Egy egyszerű cink forrókamrás öntőforma 10 000 dollár alatt állítható elő, míg egy nagy, több csúszós alumínium szerszám vákuum segítségével meghaladhatja a 100 000 dollárt. A költségvetést azonban nem szabad a rész megfelelő műszaki felülvizsgálatának befejezése előtt meghatározni.
Kezdje azzal, hogy világosan ismeri az éves mennyiséget és a penész élettartamra vonatkozó követelményét. Ezután vegyen fel egy beszállítót, aki megkérdőjelezi az Ön feltételezéseit egy részletes DFM- és költségbontással. Ha autóipari alkalmazásokhoz szeretne alkatrészt beszerezni, keressen olyan partnert, aki bizonyított tapasztalattal rendelkezik mind a hagyományos, mind a fejlett folyamatok terén, és aki el tudja magyarázni az előzetes költségek és a hosszú távú termelékenység közötti kompromisszumot. Valamivel magasabb szerszámberuházás gyakran indokolt, ha rövidebb ciklusidőt, kisebb porozitást és kevesebb hibát tesz lehetővé. Ha pedig bizonytalan, kérje meg a szállítót, hogy vezesse át Önt egy hasonló eseten, mint pl alumínium ötvözet présöntvény alkalmazása autóalkatrészekben , amely azt szemlélteti, hogy a tervezési és folyamatválasztási döntések végül hogyan befolyásolják a fizetett árat.
Wangshan Road, Jiangbei District, Ningbo, Zhejiang, Kína
86-135-64796935
Szerzői jog © Ningbo NKT Tooling Co., Ltd. Minden jog fenntartva.

