
Elérhetőségi adatok
-
 Wangshan Road, Jiangbei District, Ningbo, Zhejiang, Kína
-
 86-135-64796935
Kérjen árajánlatot
Tipikus fröccsöntő öntőforma költség: ártartományok, költségtényezők és az árajánlatok kiszámításának módja
2026-08-13
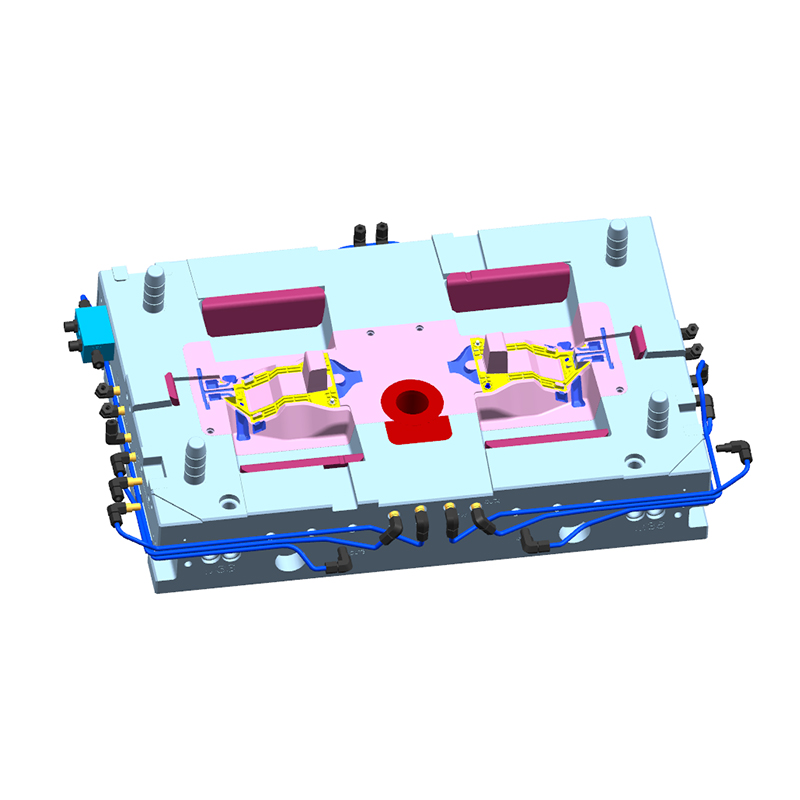
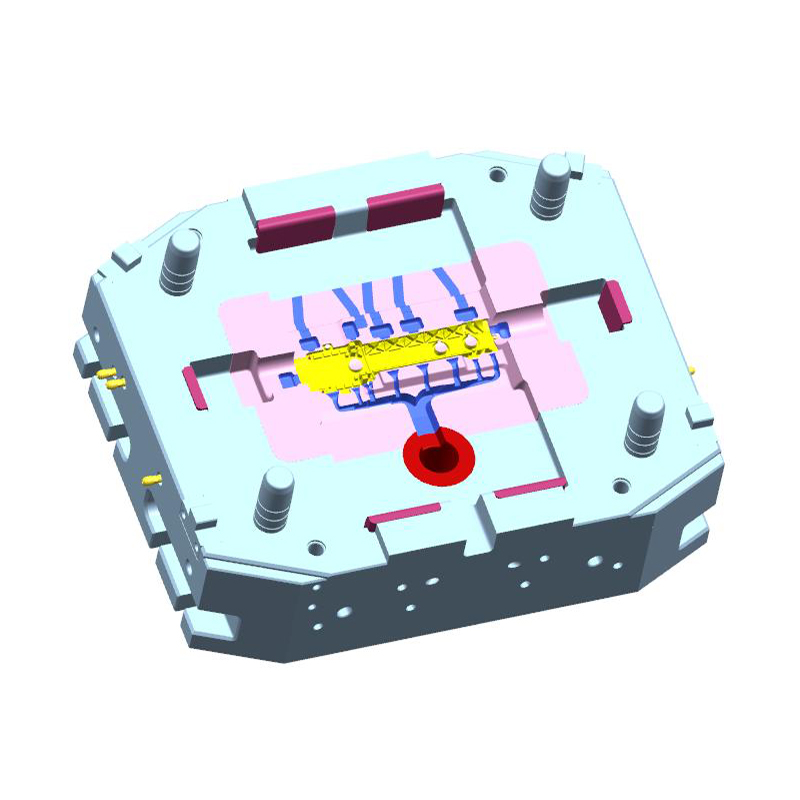
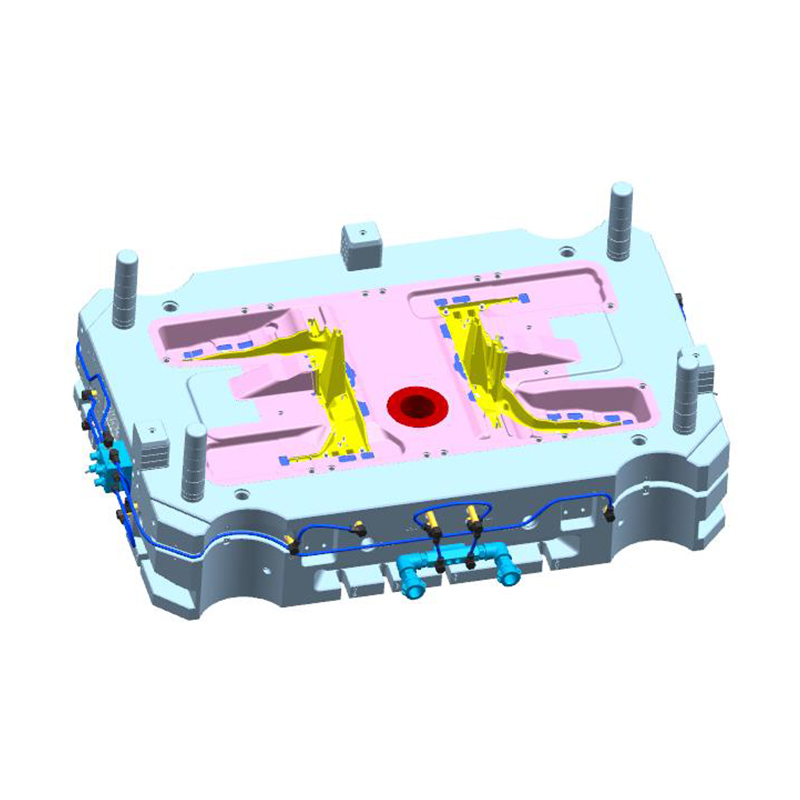
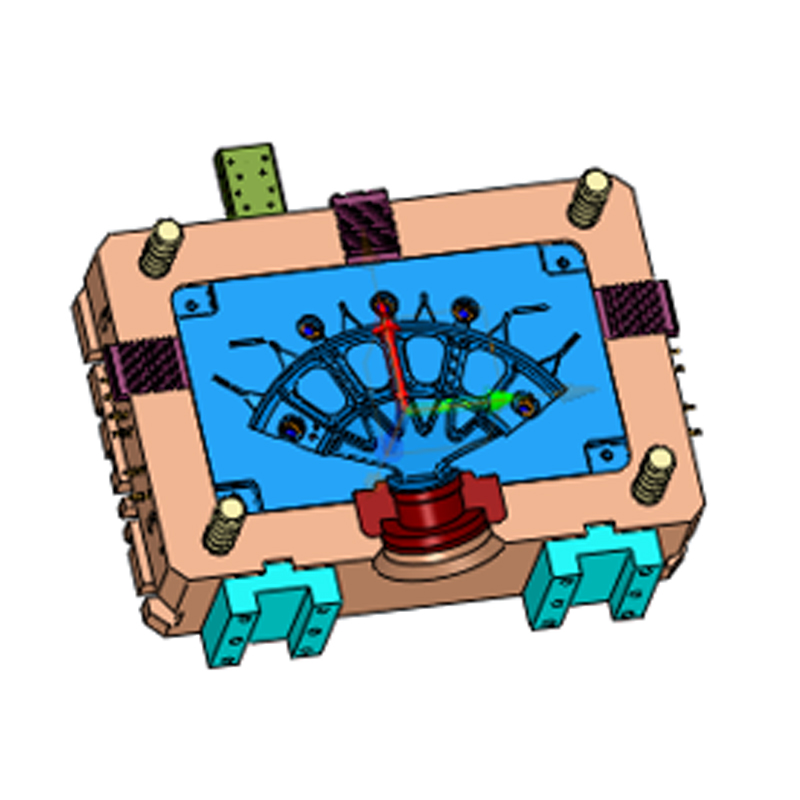
Egy kisméretű, cinkötvözetből készült fröccsöntő szerszám egy egyszerű alkatrészhez nagyjából 3000–8000 USD-ba kerülhet. Egy közepes méretű alumínium öntőforma két üreggel és alapvető vízhűtéssel általában 15 000 USD és 50 000 USD közé esik. A motorházhoz, sebességváltó házhoz vagy akkumulátortálcához használt nagyméretű gépjárművek vagy új energiahordozók szerkezeti formája gyorsan átmegy 100 000 USD felett, a nagy tolórendszerrel és konform hűtéssel rendelkező változatokat pedig 300 000 USD felett jegyzik. A kérdésre a leghasznosabb válasz tehát nem egy szám, hanem egy zenekar. Tervezzen 3000 USD-t a legalacsonyabb áron, 20 000 USD-től 60 000 USD-ig a legtöbb gyártási alumínium szerszámért, és jóval többet az összetett autóipari szerszámokért. Ez a cikk elmagyarázza, hogy mi mozgatja az árajánlatot a sáv aljáról a tetejére, miért létezik a tartomány, és hogyan számítják ki a beszállítók a kapott számot.
A présöntőforma nem katalógus termék. Ez egy egyedi precíziós szerszám, amely a vásárlói alkatrészrajzok sorozatával kezdődik, kovácsolt acéltömbökből készül, és próbafelvételeken keresztül hangolják, amíg a specifikáción belüli alkatrészeket nem állít elő. Mivel a geometria, az ötvözet, a gyártási mennyiség, a felületkezelési követelmények és a minőségi elvárások minden projekttel változnak, a forma ára ezekkel együtt változik. A beszállítók nem listáról húznak árat; az alkatrész szerkezeti elemzéséből és a mögötte lévő gyártási programból idézik.
Az alkatrész geometriája határozza meg a forma külső méreteit, a csúszdák és magok számát, az üreg mélységét és alakját, a kapu helyzetét, valamint a hűtőcsatornák bonyolultságát. A lapos, doboz alakú rész nyitott oldalakkal az egyik legolcsóbb szerszám. A zárt ház belső bordákkal, kiemelkedésekkel, az elválasztó vonalra merőleges lyukakkal és a mozgatható csúszdákat igénylő alávágásokkal sokszorosan többe kerül. Az acél térfogata, a megmunkálási idő és az öntési hibák kockázata a geometriai nehézségekkel együtt nő, és a beszállítók ezt beépítik az árajánlatba.
Segít elválasztani magát a formát az általa gyártott alkatrészektől. Az öntőforma tőkeköltség, egyszer fizetendő, majd a gyártási futam élettartama alatt amortizálódik. Az öntött alkatrész egységára tükrözi a ciklusidőt, az anyagot, a munkát és a rezsiköltséget, de nem a szerszám teljes költségét. Azok a vevők, akik összehasonlítják a szerszámajánlatokat anélkül, hogy az alkatrészek árát, a tervezett mennyiséget és a szerszám élettartamát is összehasonlítanák, téves következtetéseket vonnak le. Egy olcsó öntőforma, amely gyakori javítást igényel, vagy inkonzisztens alkatrészeket gyárt, drámaian megnövelheti a teljes költséget. A forma tényleges értékét lövésekben mérik, nem a kezdeti számlán.
Ahhoz, hogy megértsük, miért különböznek az árajánlatok, segít tisztában lenni azzal, hogy a szállítónak mit kell fizetnie. Az öntőforma árajánlat öt fő blokkból épül fel: mérnöki, acél, megmunkálás, szabványos alkatrészek és mintavétel. Minden blokknak saját költségstruktúrája és kockázati profilja van.
A tervezési fázis magában foglalja a kapu és a csúszósín tervezését, a hűtési számítást, a huzatelemzést, a zsugorodás kompenzációt és a formaáramlás szimulációját az igényes alkatrészekhez. Egy összetett autóipari öntvényen a tervező meghatározza a csúszóműködtetési módot, a kilökési sorrendet és a forma hőegyensúlyát is. A tervezés órákat vesz igénybe, és ezeket az órákat fizetni kell. Az egyszerű öntőformák esetében a tervezés az árajánlat 5-10 százalékát teheti ki; a szűk tűréssel rendelkező, összetett vékonyfalú autóalkatrészeken az arány elérheti a 15 százalékot vagy még többet is. A tervezés rejtett kockázatot is rejt magában: a rosszul megtervezett forma az első próba után átalakítást igényelhet, ezért a tapasztalt beszállítók inkább a szimulációba fektetnek, mint a találgatásba.
Forma acél is the largest single material cost. The mold base, cavities, inserts, and slides are machined from blocks of hardened tool steel. For aluminum die casting, H13 and similar hot-work grades are the norm. A typical mid-size mold uses between 2 and 8 tons of steel, and the cavity inserts are often delivered as forged and pre-machined blocks. The price of each block depends on grade, size, and the supplier's heat treatment. High-end grades with superior thermal fatigue resistance cost more, but they extend tool life and reduce maintenance cycles.
Az üreget CNC marással alakítják ki, majd szikraforgácsolással vagy huzalvágással fejezik ki az éles sarkok és mély részletek érdekében. A szükséges idő a vágandó felülettől, az acél keménységétől és a tartandó tűréstől függ. A nagy keménységű acélok lassabban vágnak, és több szerszámot kopnak. A polírozás, ha az öntvényen magasfényű felületkezelésre van szükség, kézi munkát jelent. A megmunkálás jellemzően a legdrágább blokk az árajánlatban, néha a teljes összeg 30-40 százaléka.
A csúszdákat, magokat, kilökőcsapokat, vezetőoszlopokat, vízcsatlakozásokat és az elválasztó síkot fel kell szerelni és be kell állítani. A szerszámnak a megfelelő reteszelőnyomással zárnia kell az injekciós gépen, és a feleknek egyenletesen kell illeszkedniük, hogy ne képződjön felvillanás. A felszerelés kézműves művelet. Képzett szerszámkészítőket igényel, és nehéz ütemtervbe tömöríteni.
A legtöbb szállító két vagy három próbakört is tartalmaz az árajánlatban. Az öntőformát valódi présöntőgépre szerelik fel, próbalövéseket készítenek, bemérik az alkatrészeket, korrekciókat végeznek. Anyagot fogyasztanak, gépidőt bérelnek, és a mérnökök elemzik az eredményeket. Ha a próba méretproblémát vagy töltési mintaproblémát tár fel, a forma visszakerül a boltba módosításra. Egyes szállítók a próbaverziókat nem kötelező sorként idézik; mások beleszámítanak az összbe. Mindig ellenőrizze, hogy mi van a számban.
A tervezés, az acél, a megmunkálás és a mintavétel megmagyarázza, hogy mi kerül az árajánlatba, de négy konkrét tervezési és gyártási döntés uralja a végső árat. Az ütközés sorrendjében ezek az alkatrészek összetettsége, az üregek száma, a forma mérete és a hűtőrendszer kialakítása.
A komplexitás a klasszikus árszorzó. Fontolja meg, mi történik, ha egy alkatrész alámetszett, ami minden olyan tulajdonság, amely megakadályozza a közvetlen kilökődést a formából. Az alámetszés arra kényszeríti a tervezőt, hogy adjon hozzá egy csúszó vagy összecsukható magot, amely hidraulikus vagy mechanikus működtetéssel mozog. Egy csúszda több ezer dollárral növeli az öntőformát, valamint egy karbantartási pontot a szerszám teljes élettartama alatt. Két dia tízezreket adhat hozzá. A belső menetek, a bepattintható kampók és a ferde jellemzők további eszközöket adnak. Minden olyan funkció, amely megnehezíti a kilökési irányt, megnöveli a szerszámban lévő mozgó alkatrészek számát, a megmunkálási időt és a meghibásodás kockázatát 100 000 lövéssel.
Másrészt az elválási vonalhoz igazodó szolgáltatások kis költséggel járnak. A huzatszögek, a nagy sugarak és az egyenletes falvastagság nem igényel extra mechanizmusokat. Az alkatrésztervezőnek nagyobb befolyása van a formaköltségre, mint a formakészítőnek. Egy jó beszállító vagy egy jó tervezés a gyárthatóság szempontjából képes azonosítani a költségnövelő jellemzőket az acél vágása előtt.
Az üregszám határozza meg, hogy hány alkatrész készül lövésenként. Egy üreg ciklusonként egy részt eredményez; két üreg kettőt hoz; négy négyet hoz. A több üreg növeli az öntőforma árát, mert nő a megmunkálási mennyiség és az acél mérete, de csökkenti az egységköltséget, ha nagy a rendelési mennyiség. Egy kétüregű forma 60-80 százalékkal kerülhet többe, mint az egyetlen üregű forma, nem pedig duplán, mivel az alap és a szorítórendszer közös. A beszállítók az éves termelési célból, a gépkapacitásból és az alkatrésztömegből számítják ki az optimális üregszámot. Ha csak évi 20 000 alkatrészre van szüksége, általában az együreges forma a racionális választás. Ha 500 000-re van szüksége, ugyanaz a logika két vagy négy üreg felé tolja.
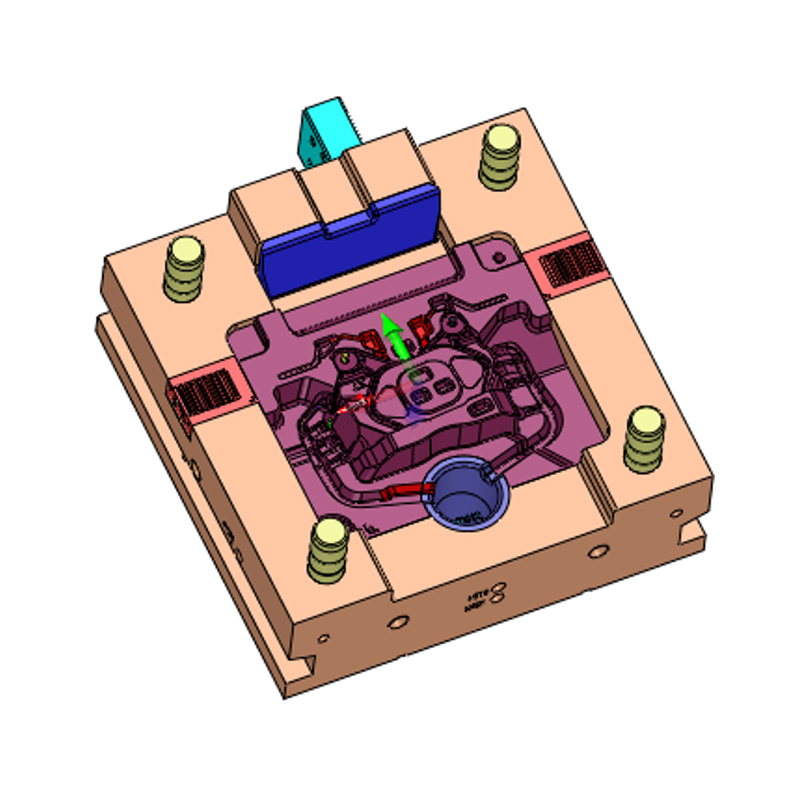
A forma külső méretét az alkatrész vetített területe, az üregek száma és a futórendszer határozza meg. Az öntőforma mérete határozza meg, hogy milyen tonnányi fröccsöntő gépre van szükség, és ez befolyásolja a présöntő üzem kapacitását és óránkénti sebességét. A nagyobb formák drágábbak az acél, a megmunkálás, a hőkezelés és a kezelés terén. A korreláció nem tökéletesen lineáris, de erős. Egy kicsi, 150 tonnás forrókamrás gép horganyzott alkatrészekhez alkalmas lehet egy mindössze 350 mm-es négyzet alakú öntőformához; motorházba való 2200 tonnás hidegkamrás géphez kisautó méretű öntőforma kell. E két pont között a szerszámköltség 30-szorosára változhat. Jó referenciapélda a 800 t alumínium ötvözet présöntvény doboz , amely a termékválaszték közepes és nagy szegmensébe tartozik, és bemutatja, hogy egy komoly alumínium szerszámozási projekt mennyi acél- és lapkatervezést foglal magában.
 Egyedi 800T alumíniumötvözet öntvénydoboz gyár, gyártók - Ningbo NKT szerszám A Ningbo NKT Tooling Co., Ltd. a kínai 800T alumíniumötvözet öntvénydobozok gyártója és egyedi gyára, részletek: Az alumíniumötvözet vágószerszám... Termék megtekintése →
A hűtés a legkevésbé látható költséghajtó, és az egyik legfontosabb a termelékenység szempontjából. Az olvadt ötvözet megszilárdulási sebessége határozza meg a ciklusidőt, és ezáltal a lövésenkénti költséget. Az egyszerű, egyenes fúrású hűtővezetékek olcsók, és lapos alkatrészekhez használhatók. A kontúros vagy konform hűtőcsatornák követik az üreg alakját, és csökkentik a forró pontokat, de keményforrasztást, additív gyártást vagy összetett fúrási stratégiákat igényelnek, amelyek mindegyike megnöveli a költségeket. Nagy volumenű gyártásnál a kiváló hűtésű forma néhány másodperccel lerövidítheti a ciklust, és hónapokon belül megtérül a magasabb ára. Kis mennyiségű gyártásnál ez a számítás ritkán működik, és egy egyszerűbb hűtőrendszer gazdaságosabb.
Forma acél selection affects both the upfront quote and the long-run cost per part. Hot-work tool steels like H13, known in Europe as 1.2344, are the standard for aluminum die casting because they resist thermal cracking, erosion, and softening at high molten-metal temperatures. Premium double-melted or vacuum-degassed grades offer better isotropy and longer die life, but they carry a premium of 10 to 30 percent in steel cost. For buyers, the right question is not only what the steel costs, but how many shots the cavity will survive before heat checking appears.
A cinkötvözeteket lényegesen alacsonyabb hőmérsékleten öntik, így előedzett acélból, például P20-ból vagy 1.2738-ból készülhet a cinkforma, amely még több százezer lövést is kibír. Az alumíniumötvözetek 610°C körüli hőmérsékletet érnek el a befecskendezési kapunál, és a szerszám felülete ismételten súlyos hősokkot tapasztal, így a szerszám bizonyos számú ciklus után elkerülhetetlenül hőellenőrzést fejleszt ki. Az alumínium üreges lapkák élettartama általában 60 000 és 150 000 lövés között van, ezután a lapkát megjavítják vagy kicserélik. Mivel az üreges betét a legdrágább egyetlen alkatrész, az acél élettartama közvetlenül meghatározza a karbantartási költségvetést.
A kiegészítő kezelések is számítanak. A nitridálás, a PVD bevonat és az oxidkezelés csökkenti a forrasztást és az eróziót az üreg felületén, javítva a kioldódást és meghosszabbítva az élettartamot a nagyjavítások között. Ezek az eljárások néhány százalékkal növelik az öntőforma árát, és megérik a pénzt mély maggal rendelkező vagy nagy felületigényű alkatrészek esetén. A kohászat egész témája elég mély ahhoz, hogy megérdemelje a saját megbeszélést, és külön oldalt írtunk arról, hogyan válasszuk ki a megfelelő anyagot az alumíniumötvözet fröccsöntőformákhoz, amely leírja az acélminőségeket, a bevonatválasztási lehetőségeket és ezek hatását a szerszám élettartamára.
Az öntött ötvözet nem csak anyagválasztás; meghatározza a szerszám hő- és mechanikai tervezési keretét, és ezáltal a megépítéséhez szükséges költségvetést. Ugyanazon alkatrészgeometriának lényegesen eltérő öntőköltségei lehetnek cinkben, alumíniumban vagy magnéziumban.
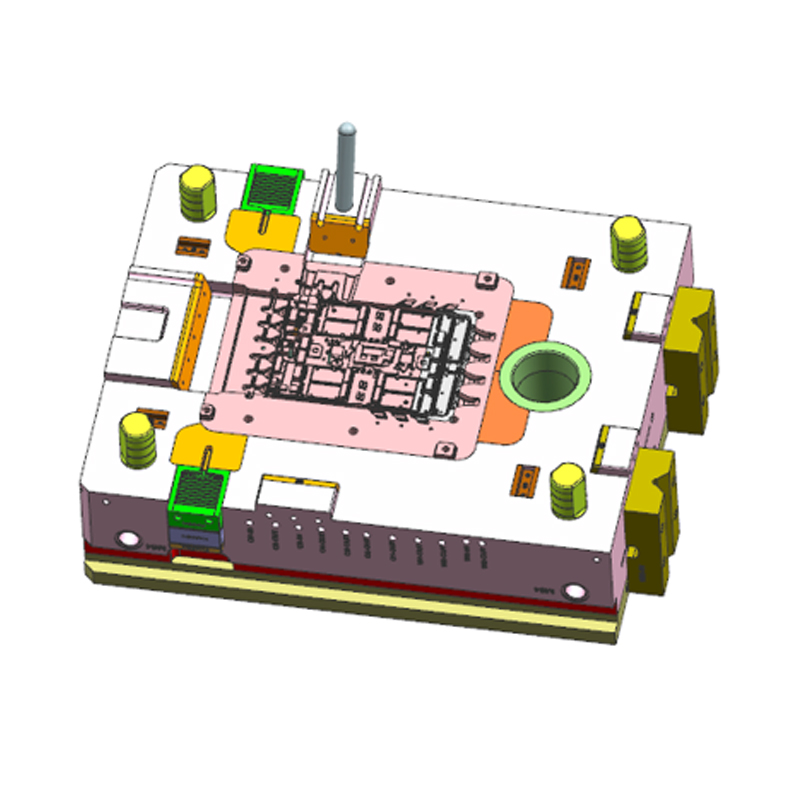
Cink ötvözetek melt at about 390°C, well below the temperatures that stress hot-work mold steel. A zinc mold can be made from a less expensive pre-hardened steel, the cooling layout can be simple, and hot-chamber machines deliver very short cycle times. For connectors, locks, small housings, and decorative parts, a single-cavity zinc tool can come in below US $8,000. Multi-slide zinc molds are more expensive, but they remain economical compared with their aluminum equivalents. In practice, compact production tools such as the 150 tonnás forrókamrás présöntő forma Az általunk gyártott cink alkatrészek jelentik a legolcsóbb belépési pontot a présöntési folyamatba.
 Egyedi 150T forrókamrás présöntő formagyár, gyártók - Ningbo NKT Too A Ningbo NKT Tooling Co., Ltd. a kínai 150T forrókamrás fröccsöntő szerszámgyártók és egyedi gyárak, részletek:A 150T Hot Chamber Di... Termék megtekintése →
Az alumíniumötvözetek 610-700°C-on öntöttek, és melegen megmunkált acélt, gondosan megtervezett hűtést és robusztus kilökőrendszert igényelnek. Egy üreges alumínium öntőforma egy egyszerű konzolhoz 18 000 és 35 000 USD között kerülhet, míg egy kétüregű öntőforma autóipari házhoz csúszdákkal és betétekkel elérheti az 50 000 és 90 000 USD közötti árat. Az alkatrész mérete a döntő léptéktényező. Egy nagy zárt házat, mint például a korábban említett 800 tonnás alumíniumötvözetből készült présöntvénydobozt, jellemzően jóval több mint egy méter átmérőjű szerszámban állítják elő, több betéttel, erősen kopó lemezrendszerrel és a sajtolóhőmérséklet-szabályozó egységhez csatlakoztatott hűtőhálózattal. Ez a szerszám több tonnás szerelvény, és az ára tükrözi egy ilyen nagy szerszám acélmennyiségét, megmunkálási óráit és kezelési igényeit.
A magnézium öntési hőmérséklete közel van az alumíniuméhoz, így a formaacél és a hűtési követelmények hasonló mintákat követnek. A fő különbség a nagyvákuumrendszerek és a szigorúbb folyamatszabályozás igénye, különösen a vékonyfalú autóalkatrészek esetében. Az öntőforma ára az azonos méretű és összetettségű alumínium szerszámokéhoz hasonlítható. A magnéziumformák általában nagyobb figyelmet igényelnek a felületkezelésre és a tömítésre is, mivel a magnézium olvadt állapotában kémiailag reakcióképes. Ha az alkatrész egy könnyű szerkezeti alkatrész, például egy kormánytartó vagy egy kereszttartó, akkor a szerszámköltséget gyakran az általa biztosított súlycsökkentés indokolja.
A legtöbb professzionális formabeszállító alulról felfelé építkező költségbecslés alapján készít árajánlatot, nem pedig találgatást. Az eljárás ugyanazt a logikát követi az egész iparágban, még akkor is, ha a konkrét számok üzletenként változnak.
Először a beszállító felülvizsgálja az alkatrész modellt, és meghatározza az elválasztó vonalat, a csúszdákat, a magokat, a huzatot, a kapu helyét és a kilökési követelményeket. Ebből az elemzésből egy mérnök megbecsüli a formatervezési órák számát, és elkészíti az előzetes formakonfigurációt. Másodszor, a formakeret méretét az alkatrész vetített területe és mélysége határozza meg. A szállító kiszámítja az acél térfogatát az alapban és a lapkákban, megszorozza a kiválasztott minőség kilogrammonkénti költségével, és hozzáadja a hőkezelést. Harmadszor, a becsült megmunkálási idő: CNC nagyolás, félfinomítás, kikészítés, szikraforgácsolás, huzalvágás és polírozás. Ezeket az órákat megszorozzák a bolti árakkal. Mivel ezek a díjak magukban foglalják a gép amortizációját, a munkadíjat és a rezsiköltséget, az öntőformagyártó, amely fejlett öttengelyes megmunkálásba fektetett be, gyakran magasabb óradíjat ír elő, de kevesebb órát.
Negyedszer, a szabványos alkatrészeket, beleértve a kilökőcsapokat, a vezetőoszlopokat, a visszatérő csapokat, a kivezető perselyeket, a vízfúvókákat, a végálláskapcsolókat és a csúszóvezetőket, katalógusáron és felárral adják hozzá. Ötödször az összeszerelési és szerelési órákat kell alkalmazni. Végül a szállító hozzáadja a próbafelvételek, az ellenőrzés és a projektmenedzsment költségeit, majd általános költséget és haszonkulcsot alkalmaz.
Az eredmény egy olyan szám, amely csak annyira jó, mint az alkatrész információ teljessége. Egy részleges rajz, egy meghatározatlan ötvözet vagy egy nem meghatározott felületi minőségi követelmény ideiglenes árajánlatot ad. Ha a vevők teljes CAD-adatokat, anyagminőséget, éves mennyiséget és gépi tonnapreferenciát adnak meg, az árajánlat sokkal megbízhatóbbá válik, és lerövidül az elkészítési idő.
A vásárlók gyakran kérdezik, miért olyan drága egy adott forma, amikor maga az alkatrész egyszerűnek tűnik. A válasz akkor jelenik meg, ha a szerszámköltség eloszlik a gyártott öntött alkatrészek számában. Egy 40 000 USD értékű alumínium öntőforma alkatrészenkénti költsége 50 000 alkatrésznél 0,80 USD, 500 000 alkatrésznél pedig 0,08 USD. Az öntőforma egy olyan beruházás, amelynek költségét a nagynyomású présöntés alacsony egységköltsége fedezi.
| Teljes termelési mennyiség | Öntőforma költség alkatrészenként | Kontextus |
|---|---|---|
| 10.000 alkatrész | 4,00 USD | Kis volumenű prototípus- vagy réstermék |
| 50.000 alkatrész | 0,80 USD | Tipikus közepes volumenű autóipari vagy ipari futás |
| 100.000 alkatrész | 0,40 USD | Nagy mennyiségű fogyasztói vagy autóipari alkatrész |
| 500.000 alkatrész | 0,08 USD | Tömeggyártás, ahol a présöntés teljesen gazdaságos |
A táblázat szemlélteti, hogy miért nem szabad a penészárat sohasem külön-külön figyelembe venni. Ha a tervezett mennyiség csak 5000 darab, akkor a tuskóalkatrészek CNC megmunkálása olcsóbb lehet, a homoköntő szerszámok pedig még olcsóbbak lehetnek. Ha a tervezett mennyiség 200 000, akkor a két üregre, kiváló acélra vagy jobb hűtésre fordított plusz dollár jelentős mértékben csökkentheti a ciklusidőt és az egységköltséget.
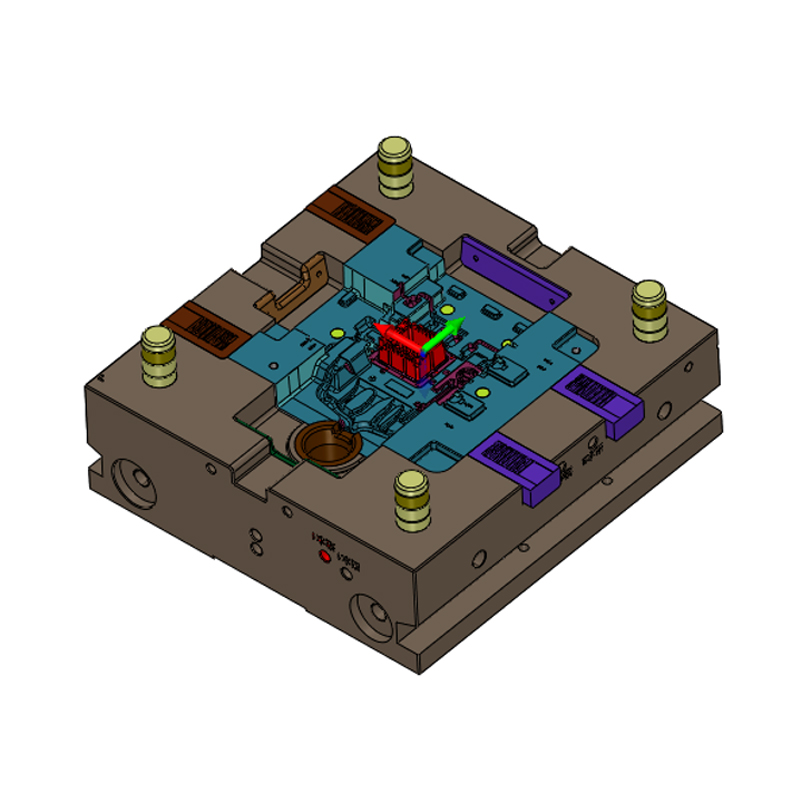
Kifejezetten az elektromos járművek hajtásláncai esetében a léptéktrend összetéveszthetetlen. Ház és szerkezeti részek, mint pl 2200 t alumínium ötvözet présöntvény motorház nagy mennyiségben készülnek nagy gépcellákon, és a szerszámköltség, miközben egy hat számjegyű sor a projekt költségvetésében, gyorsan felhígul a szerszámból előállított több százezer darabbal. Ugyanez a logika vonatkozik a sebességváltó-házakra, az akkumulátorrekesz-lemezekre és a hűtőköpenyekre, ahol a nagy éves igény miatt egy robusztus, drága szerszám a leggazdaságosabb választás a program teljes élettartama alatt.
 Egyedi 2200T alumíniumötvözet présöntvény motorház gyár, gyártók - N A Ningbo NKT Tooling Co., Ltd. a kínai 2200T alumíniumötvözet présöntvény-motorház-gyártó és egyedi gyár, részletek:A 2200T ... Termék megtekintése →
Ha összehasonlítjuk az alternatívákkal, a fröccsöntés öntési költsége igazságosabb megvilágításban jelenik meg.
A homoköntő szerszámok sokkal olcsóbbak. A homoköntéshez szükséges mintákat és magdobozokat néhány ezer dollárért lehet előállítani, és az eljárás kis mennyiséget is elvisel. De minden homoköntött alkatrész több anyagot, több befejező megmunkálást és több ellenőrzést igényel, és a gyártási sebesség sokkal alacsonyabb. Amikor a mennyiség meghaladja az évi néhány ezer alkatrészt, a présöntés alkatrészenkénti költségelőnye általában felülmúlja a nagyobb szerszámberuházást.
A CNC megmunkálás során szinte teljesen elkerülhető a szerszámozás a tuskóból megmunkált megközelítésben. A szerszámdíj hiánya vonzóvá teszi a megmunkálást az egyszeri alkatrészek és a nagyon kis tételek esetében. Az ismétlődő alkatrészek költsége azonban sokkal magasabb az anyagpazarlás, a gépórák és a kézi munka miatt. 1000-2000 alkatrész körüli mennyiségeknél a költséggörbe kereszteződik, és a fröccsöntés olcsóbbá válik a forma beépítése után is. Az évi 2000-10 000 darabos darabok esetében az összehasonlítás szorossá válik, és a döntés a geometriai, anyag- és kiviteli követelményektől függ.
A többi öntési változatnak, mint például az alacsony nyomású öntésnek vagy a préselt öntésnek megvannak a saját szerszámozási szabályai. A gyakran nagy integritású szerkezeti részekhez használt préselt öntvény általában robusztusabb és drágább szerszámot igényel, mint a hagyományos nagynyomású présöntés. A kompromisszum a jobb mechanikai tulajdonságok és a jobb nyomástömörség a kritikus alkalmazásokban. Minden folyamatnak van egy megtérülési pontja, amely az alkatrész geometriájától és térfogatától függ, ezért a teljes költséget hasonlítsa össze, ne csak az előzetes szerszámdíjat.
Az öntőforma árának nagy része az alkatrésztervbe van zárva, mielőtt bármelyik szállító látná. A gyártási szempontok szerinti tervezés egy költségcsökkentő eszköz, amely többszörösen megtérül. Ezek a legnagyobb tőkeáttételű területek.
Az alkatrésztervezésen túl a legegyértelműbb megtakarítás a szerszámnak a tényleges éves mennyiséghez való igazításából származik. Egy kétüreges forma többe kerül, de ha csak 20 000 alkatrészt használunk fel évente, akkor az extra üregek tétlenül fognak működni. Korán válassza ki a gép tonnáját; ha már rendelkezik egy 800 tonnás vagy 1650 tonnás géppel, a beszállítónak a pontos modell megadása lehetővé teszi, hogy az öntőforma alapját az adott lemezhez tervezzék, és elkerüljék a felesleges acélt.
Végül konszolidálja az információkat az ajánlatkérésben. Határozza meg az ötvözetet, a bevonat követelményét, a mintavételi szabványt, a gyártógépet, ha rögzített, és a várható szállítási határidőt. A teljes RFQ lerövidíti az ajánlattételi időt, elkerüli a feltételezéseket, és lehetővé teszi a szállító számára, hogy optimalizálja az eszközt, ahelyett, hogy kockázati felárat adna a bizonytalanságért.
Az idézet lényeges, de nem a teljes kép. Az öntőforma tényleges szállítási költsége magában foglalja a meghibásodási módokat és a karbantartási terheket. Amikor értékeli a présöntő szerszámok szállítóját, kérdezze meg a következőket.
A válaszokból kiderül, hogy a beszállító öntőformát vagy gyártási megoldást ajánl. Egy komoly szerszámgyártó a szerszám árán kívül a lövési ciklusokat, a hűtési hatékonyságot és az alkatrészenkénti összköltséget is megvitatja. Az is segít, ha rákérdezünk a beszállító hasonló projektekkel kapcsolatos történetére. A biztonság szempontjából kritikus alumínium alkatrészek öntőformája több ezer apró döntés összessége, és az azonos osztályú alkatrészekkel szerzett tapasztalat mérhetően csökkenti a késői és költséges átdolgozás kockázatát.
Referenciaként az is fontos, hogy megértse, hol helyezkedik el a beszállítója az iparágban. Egy saját mérnöki múlttal, modern gépműhellyel és a nagynyomású fröccsöntőformák területén dokumentált múlttal rendelkező vállalat erősebb helyzetben van ezen kockázatok kezelésében. Cégünk hátterét a névjegy oldalon ismertetjük részletesen, beleértve a szerszámtervező stúdióból a teljes körű alumínium-, magnézium- és cinkötvözetek öntőformáinak gyártását is.
A fröccsöntő öntőforma tipikus költsége néhány ezer dollártól az egyszerű horganyzott szerszámokért néhány százezer dollárig terjed a nagy autóalumínium szerkezetek esetében. A terjedés normális és várható. A saját projekt pozícióját ezen a tartományon belül az alkatrész összetettsége, a választott ötvözet, az üregek száma és a gyártási mennyiség szabályozza. Minden beszállító ugyanazokból a funkcionális blokkokból számítja ki az öntőforma költségét: mérnöki, acél, megmunkálás, alkatrészek, összeszerelés és mintavétel. A legolcsóbb árajánlat nem azonos a legalacsonyabb összköltséggel, és az öntőforma valós értékét a felvételek, a tűréshatárok, a ciklusidő és a karbantartási intervallumok rögzítik.
A pontos és versenyképes árajánlat elkészítéséhez töltse ki az alkatrésztervet, határozza meg az anyag- és felületigényeket, adja meg az éves mennyiséget, és forduljon a beszállítókhoz teljes körű tájékoztatással. A gyárthatósági tervezési munkába és a szerszámkapacitásnak a tényleges gyártási igényekhez való igazításába fektetett idő minden tárgyalási taktikánál jobban csökkenti a formák árát. Ha az öntőformát jól megtervezték az öntvényötvözethez és az alkatrész térfogatához, akkor tartós gyártási eszközzé válik, nem pedig minimálisra csökkenthető tételként.
Wangshan Road, Jiangbei District, Ningbo, Zhejiang, Kína
86-135-64796935
Szerzői jog © Ningbo NKT Tooling Co., Ltd. Minden jog fenntartva.

