
Elérhetőségi adatok
-
 Wangshan Road, Jiangbei District, Ningbo, Zhejiang, Kína
-
 86-135-64796935
Kérjen árajánlatot
Hol találok alumínium öntőformákat? Gyakorlati beszerzési útmutató vásárlóknak
2026-08-06
Ez egy egyszerű beszerzési kérdéssel kezdődik. Egy autóalkatrész-beszállító gyártómérnöke kap egy megrendelői kérést: új alumíniumház, nagyjából 300 x 200 milliméter, falvastagsága körülbelül 2,8 milliméter, az éves célmennyiség 40 000 darab, és az első minta jóváhagyási határideje tíz hónap múlva. A mérnök korábban soha nem szerzett szerszámot, így a kérdés megismétlődik a kollégáknak, online fórumokon és keresőkbe beírva: Hol találok alumíniumöntőformákat?
Az őszinte, közvetlen válasz az, hogy a gyártási minőségű alumínium alkatrészekhez alumíniumöntőformákat egy professzionális présöntőszerszám-gyártónál talál, nem pedig egy általános gépműhelyben, egy homoköntvény-ellátó üzletben vagy egy hobbi-piacon. A gyártási alumínium öntőforma egy precíz mérnöki berendezés. Szabályozza az alkatrész geometriáját, a méretkonzisztenciát, a felületi minőséget, a ciklusidőt és a hosszú távú alkatrészenkénti költséget. Az öntőforma a legbefolyásosabb eszköz a teljes öntési műveletben, és a keresést inkább beszállítóválasztási projektként kell kezelni, nem pedig gyors online vásárlásként.
Ez a cikk elmagyarázza, hol találhatók az ipari értelemben vett alumíniumöntőformák, mit jelentenek a különböző formatípusok az Ön projektje szempontjából, és hogyan lehet értékelni az azokat megépítő gyártókat. Ezenkívül végigvezeti a tervezési és gyártási folyamatot, a költségeket és az átfutási időt, valamint azokat a gyakori hibákat, amelyeket a vásárlók elkövetnek, amikor alumíniumöntvényekhez szerszámokat szereznek be. A cél az, hogy gyakorlati keretet adjon, hogy az első árajánlatkérés értelmes válaszokat adjon a halom homályos árak helyett.
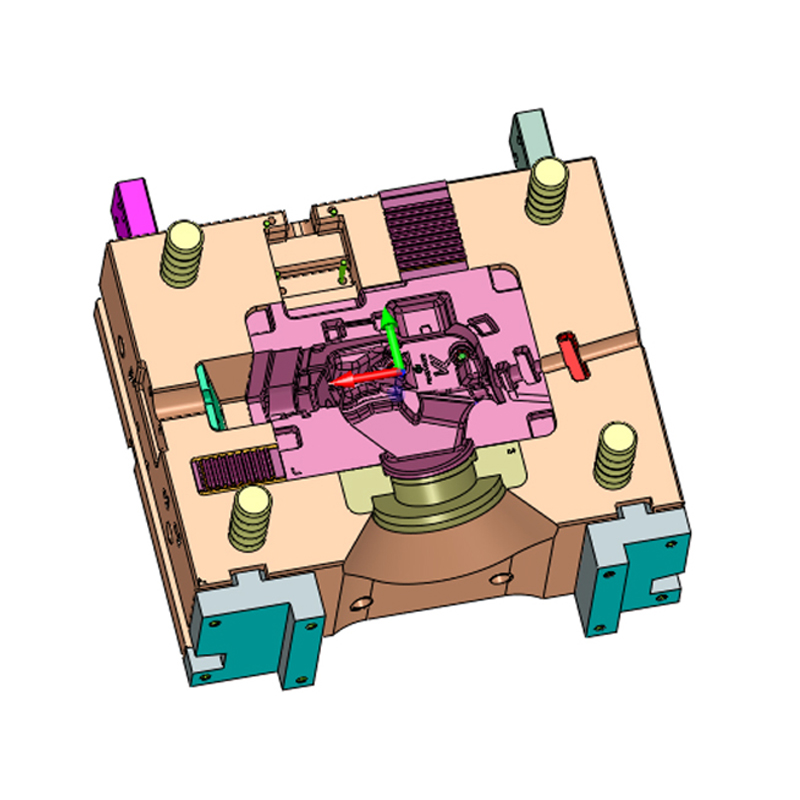
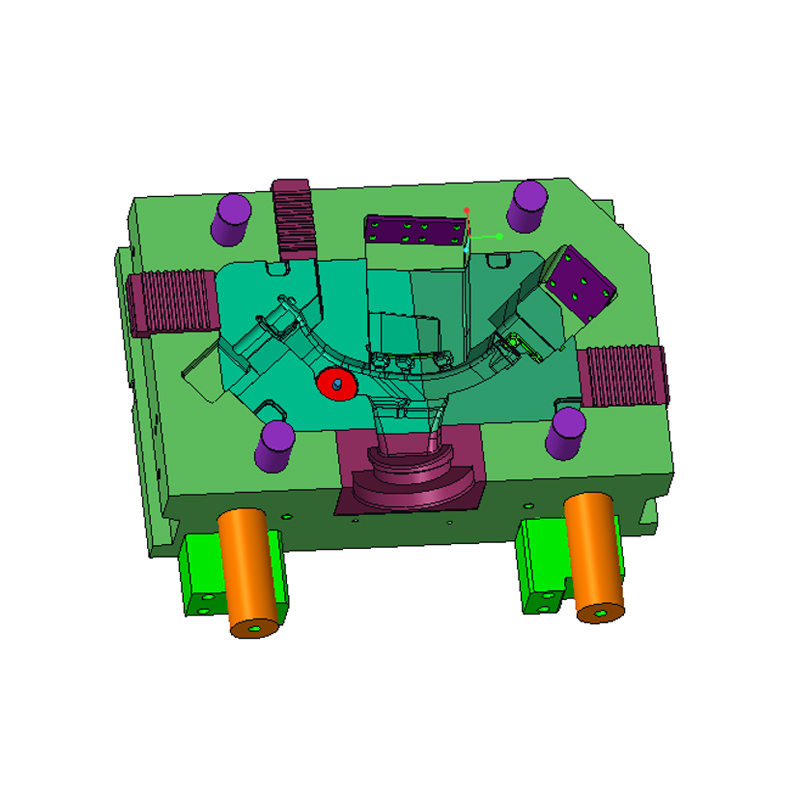
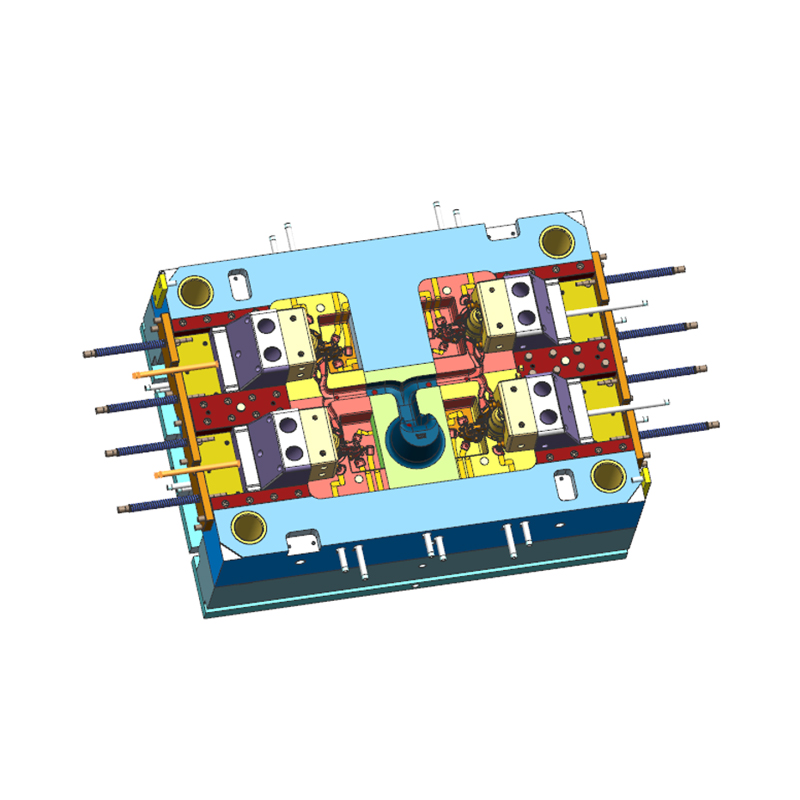
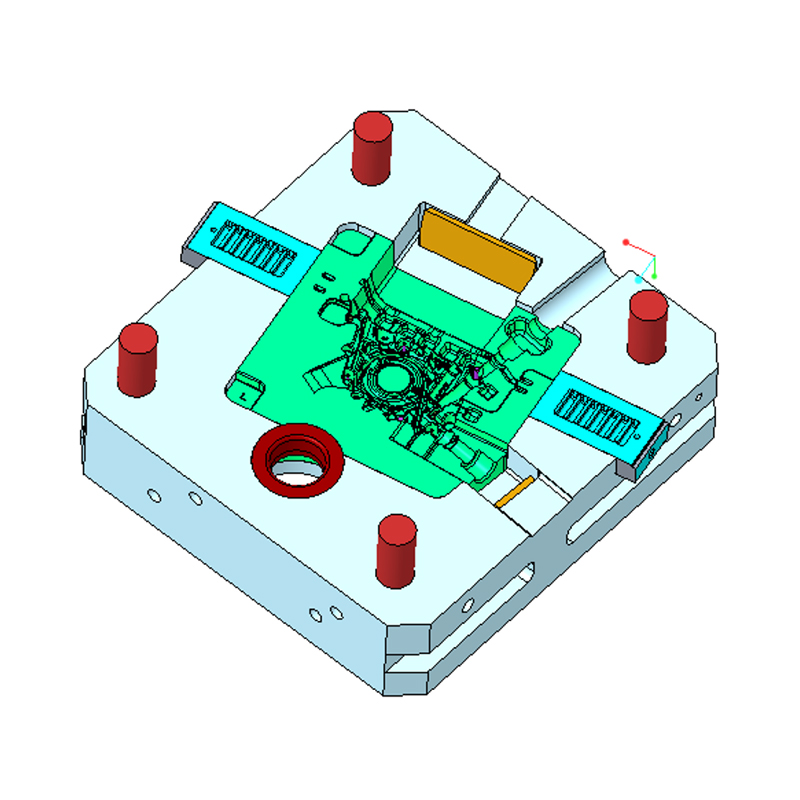
Az ipari termeléshez az alumíniumöntőformákat speciális szerszámgyártó cégek tervezik és gyártják, amelyeket általában présműhelyeknek, formakészítőknek vagy szerszámgyártóknak neveznek. Ezek a cégek kezelik a teljes folyamatot: elemzik az alkatrésztervezést, megtervezik az öntőformát, megmunkálják az acél üreget, hőkezelést alkalmaznak, összeszerelik a szánokat és a kidobókat, majd présöntőgépen próbálják ki a formát, amíg az elő nem állítja a specifikációnak megfelelő alkatrészeket. A forma nem polc. Ez egy mérnöki termék, amelyet rendelésre építenek egy adott öntési geometria és gyártási folyamat köré.
A formakészítés földrajzi koncentrációja a présöntési tevékenységet követi. A világ alumínium fröccsöntő öntőformáinak jelentős része Kínában a Jangce-folyó és a Gyöngy-folyó-delta régiókban, Olaszországban, Németországban, Japánban és az Egyesült Államokban készül. Ha azt kérdezi, "hol találok alumíniumöntő formákat a közelemben", a válasz általában egy regionális szerszámteremhez vezet, amely a helyi öntödei ipart szolgálja ki. Ha nyitott a globális beszerzésre, a Jangce-folyó deltája, amelynek középpontjában olyan városok állnak, mint Ningbo és Sanghaj, a formatervezési szakértelem egyik legsűrűbb klasztere a világon. Az európai és észak-amerikai öntőüzemekben használt formák közül sokat ott gyártanak le, majd beszerelésre szállítják.
Megbízható kiindulópont, ha közvetlenül megkérdezi a présöntő öntödétől, hogy melyik szerszámműhelyt használja. Az öntödék olyan formáktól függenek, amelyek illeszkednek a gépeikhez, és ciklusok százezreit kibírják. Folyamatmérnökeik tudják, hogy mely beszállítók szállítanak egyenes megmunkálást, becsületes acélt és gyakorlati DFM visszajelzést. Ezzel az ajánlási útvonallal hetekig tartó szűrési időt takaríthat meg.
Egy másik út, ha közvetlenül kapcsolatba lép a formagyártóval, különösen akkor, ha házon belüli présöntési tapasztalattal is rendelkezik. Az a gyár, amely öntőformákat tervez és gyárt, és saját gépein is kipróbálhatja, gyorsabb visszajelzést és kevesebb átadási problémát ad. Jó példa az Ningbo NKT Tooling Co., Ltd. , az alumínium-, magnézium- és cinkötvözet fröccsöntő szerszámok speciális gyártója. A céget 2009-ben alapították formatervező stúdióként, 2010-ben kezdte meg a gyártást, és azóta több mint 80 alkalmazottból álló csapatot, tizenöt vezető mérnököt épített ki, és éves gyártási kapacitása több mint 300 nagy pontosságú szerszámkészlet.
A megfelelő csatorna az Ön helyzetétől függ, de a válasz rövid változata következetes: alumíniumöntőformákat talál egy professzionális gyártónál, amely állandó szerszámokat készít présöntéshez, és a gyártót a mérnöki mélység, a releváns tapasztalat és a minőség-ellenőrzés alapján választja ki, nem csak a közelség vagy az ár alapján.
Az "alumínium öntőforma" kifejezés több alapvetően különböző dolgot takar, és a köztük lévő zavar az egyik oka annak, hogy oly sok beszerzési kérelem rossz lábon indul. A köznyelvben a kifejezés jelenthet alumínium alkatrészek öntésére használt formát, vagy alumínium anyagból készült formát más anyagok öntésére. Ez a cikk az előbbiről szól: olyan szerszámokról, amelyek olvadt alumíniumötvözetet öntenek kész fém alkatrészekbe. Ezek a formák szinte mindig szerszámacélból készülnek, nem alumíniumból. Az alumínium fröccsöntéshez használt tipikus gyártási forma H13-as forró megmunkálású szerszámacélból vagy egyenértékű, például SKD61-ből készül, nagyjából 44-52 HRC-re edzett, és vízhűtéses csatornák hálózatával van felszerelve, hogy az öntési ciklus alatt szabályozza az öntőforma hőmérsékletét.
Az alábbiakban felsoroljuk az alumíniumöntvényekhez használt négy leggyakoribb formatípust. Mindegyik más mennyiségi és minőségi követelménynek felel meg.
| Forma típusa | Tipikus folyamat | Éves mennyiségi tartomány | Tipikus tolerancia | Relatív penészköltség |
|---|---|---|---|---|
| Homoköntés minta | Homokformázás | 1-2000 alkatrész | plusz/mínusz 0,5-1,5 mm | Alacsony |
| Állandó penész | Gravitációs présöntés | 1000-50 000 alkatrész | plusz/mínusz 0,2-0,5 mm | Közepes |
| Alacsony-pressure mold | Alacsony-pressure die casting | 5000-100000 alkatrész | plusz/mínusz 0,1-0,3 mm | Közepes-high |
| Nagynyomású présöntő forma | Nagynyomású présöntés | 20 000-1 000 000 alkatrész | plusz/mínusz 0,05-0,15 mm | Magas |
A táblázat nem egy merev döntési fa, de kiindulópontot ad. Ha az éves mennyiség kétezer rész alatt van, akkor gyakran a homoköntés a gazdaságos út. Ha néhány ezer és tízezer közötti tartományba esik, a gravitációs állandó fröccsöntés egyensúlyt kínál a szerszámköltség és az ismételhetőség között. Ha évente ötvenezer vagy több alkatrész folyamatos gyártását tervezi, a nagynyomású présöntés általában az egyetlen eljárás, amely biztosítja a versenyképes egységköltséghez szükséges ciklusidőt és konzisztenciát.
A nagynyomású présöntés az alumínium alkatrészek domináns eljárása az autóiparban és az ipari szektorban. Ebben a folyamatban a formát egy hidegkamrás présöntőgépbe szerelik. Először az alumíniumot külön gáz- vagy elektromos fűtésű kemencében olvasztják meg. Ezután egy precíz folyékony alumínium lövedéket öntenek a fröccsöntő hüvelybe, és egy hidraulikus hajtású dugattyú másodpercenként akár két métert is meghaladó sebességgel nyomja a fémet a zárt formaüregbe, amelyet intenzív intenzitási nyomás követ. A fém a másodperc töredéke alatt megszilárdul, a forma kinyílik, az öntvény kilökődik, és a ciklus megismétlődik.
Mivel a formát 660 Celsius fok körüli folyékony fém hatásának teszik ki, majd a vízvezetékek gyorsan lehűtik, az üreg felületének ellenállnia kell a hőfáradásnak, a hőellenőrzésnek és a forrasztásnak. Ezért olyan fontos az acélminőség és a hőkezelés. A nagynyomású alumíniumöntéshez használt forma egyben termodinamikai gép is: a hűtőcsatornák helyzete, átmérője és áramlási sebessége határozza meg, hogy az öntvény milyen gyorsan szilárdul meg, hova megy el a zsugorodási porozitás, és hány másodpercig tart a ciklus.
Kisebb térfogatok esetén a gravitációs tartós öntés praktikus alternatíva. A forma egy egyszerűbb acélszerszám, forgóvázra szerelve. A kezelő kézzel önti az alumíniumot, a fém pedig gravitáció hatására kitölti az üreget. A szerszámköltség lényegesen alacsonyabb, mint a nagynyomású szerszámoké, és a gravitációs öntvények kisebb turbulenciával rendelkeznek, ami javíthatja a nyomástömörséget. A kompromisszum a hosszabb ciklusidők, az alacsonyabb hozam és a durvább felületkezelés.
A homoköntés a kis mennyiséget foglalja el. Az öntőforma egy eldobható homoküreg, olyan mintával készül, amelyet kiöntés előtt eltávolítanak. A homoköntés alkalmas prototípusokhoz és kis tételekhez, de nem biztosítja az állandó formák méretkonzisztenciáját vagy termelékenységét. Azok a vásárlók, akik azt mondják, hogy alumíniumöntő formákat keresnek, ritkán gondolnak homokmintára; általában szükségük van egy újrafelhasználható szerszámra, amely présöntőgépen is működhet.
Az öntőforma típusának tisztázása után a beszállító keresése több gyakorlati csatornán keresztül folytatódhat.
Ez a legmegbízhatóbb útvonal. Használjon olyan keresési kifejezéseket, mint az „alumínium öntőforma gyártója”, „alumíniumöntő szerszámok szállítója” vagy „állandó formagyártó”, és állítson össze egy szűkített listát. Keressen olyan vállalatokat, amelyek egyértelműen bemutatják gyártási képességeiket: az általuk működtetett megmunkáló berendezéseket, az általuk használt ellenőrző műszereket, az általuk kiszolgált iparágakat és az általuk alkalmazott mérnöki erőforrásokat. A hőkezeléséről, CNC kapacitásáról és próbaüzemeiről közzétett gyár valószínűleg valódi gyártó, nem pedig kereskedelmi közvetítő. Lépjen kapcsolatba minden jelölttel egy meghatározott részbemutatóval vagy egy technikai kérdőívvel. Ítélje meg válaszaik minőségét, ne csak az idézet sebességét.
Ha már van öntöde, amely az alkatrészeket fogja üzemeltetni, kérdezze meg őket, melyik formagyártóban bíznak meg. Azon öntödéknek, amelyek egy meglévő öntőforma alapján öntési árat adnak meg, gyakran erős vélemények vannak az öntőforma megbízhatóságáról és karbantartásáról. Ha nem rendelkezik öntödével, vegye fel a kapcsolatot a régiójában működő néhány présöntőházzal, és kérdezze meg őket, hogy ki építi meg a szerszámaikat. A legtöbb öntöde hajlandó megosztani ezeket az információkat, ha megérzi a jövőbeli termelési lehetőséget.
Az Alibaba, a Made-in-China, a Global Sources és hasonló platformok több ezer szerszámbeszállítói profilt tartalmaznak. Hasznosak a képességek és az árszintek magas szintű vizsgálatához, de valódi figyelmeztető jelzőkkel vannak ellátva. A csiszolt profil nem bizonyítéka a működőképes gyárnak. Ellenőrizze a vállalat jogi státuszát, exporttörténetét és fizikai telephelyét. Kérjen élő videós bemutatót a gyárról, és kérjen referenciákat azoktól az ügyfelektől, akik hasonló formákat szereztek be. Csak azután utaljon át pénzt, miután megerősítette, hogy a gyártó az, akinek állítja magát.
A présöntő szakkiállítások, mint például a nürnbergi EUROGUSS, az egyesült államokbeli NADCA rendezvények és a sanghaji kínai fröccsöntő kiállítás gyűjtőpontok a formagyártók és öntödék számára egyaránt. Sétálni a kiállításon, tényleges öntvényeket tartani, és közvetlenül beszélni a mérnökökkel, sokkal informatívabb, mint egy weboldalt olvasni. Ezen túlmenően a Ningbo és Sanghaj körüli Jangce-delta régióban található a világ egyik legmagasabb öntőformakészítési szakértelem. Ha Kínából szerzi be, ez a régió természetes földrajzi célpont.
Az öntödemérnöki, anyagtudományi és terméktervezési szakemberek gyakran tudják, hogy mely formabeszállítóknak van hírneve a minőségről és a szállításról. A présöntőipar kompakt. Több tucat névtelen online véleménynél többet ér egy olyan megbízható kolléga ajánlása, aki szerszámozási projekteket irányított tengerentúlon.
Az öntőforma beszállítója több éves partner az Ön gyártási programjában. A kiválasztásnak ezért műszaki és üzemeltetési bizonyítékokon kell alapulnia, nem pedig egyetlen ajánlatoldalon. A tapasztalt vásárlók a következő kritériumokat használják.
A formatervezés a mérnöki elemzéssel kezdődik. A szállítónak hivatalos DFM-tanulmányt kell felajánlania, amely megvizsgálja azt a részt, ahol valószínű a zsugorodási porozitás kialakulása, hogy elegendőek-e a huzatszögek, és hogyan kell elhelyezni a kapurendszert. Az áramlási és megszilárdulási szimuláció erős előny, különösen összetett geometriájú alkatrészek esetében. Ha a formagyártó egyszerűen beírja a cikkszámát az árajánlatrendszerbe, és technikai megjegyzés nélkül visszaküldi az árat, akkor aggódnia kell.
Érdeklődjön a gyár felszerelési listájáról. Egy komoly alumíniumöntő szerszámgyártó nagy sebességű CNC megmunkáló központokkal, szikraforgácsoló gépekkel, beleértve a süllyesztőt és huzalt, egy csiszológéppel a precíz furatmunkához, és egy koordináta mérőgéppel a végső ellenőrzéshez. A házon belüli hőkezelés is értékes. A hőkezelés kiszervezése esetén a beszállító elveszíti az irányítást a torzulás és a keménység felett, és a projekt időt veszít a szállítás és a várakozás miatt.
Az alumínium, a magnézium és a cink ötvözetek külön kihívást jelentenek a penész számára. Az alumínium forrasztást és hőellenőrzést okoz; a magnézium kezelési óvintézkedéseket igényel; a cinket forrókamrás gépekben öntik, eltérő formaszerkezettel. Kérdezze meg, hogy a szállító hány projektet végzett az egyes anyagokban. Egy gyártó, aki bizonyított tapasztalattal rendelkezik 800 tonnás alumíniumötvözet öntött dobozos öntőformák egy példa egy olyan cégre, amely nagy formátumú alumínium szerkezeti öntvényekkel foglalkozott, amelyek nagy gépeket, gondos hűtést és nehéz csúszdákat igényelnek.
 Egyedi 800T alumíniumötvözet öntvénydoboz gyár, gyártók - Ningbo NKT szerszám A Ningbo NKT Tooling Co., Ltd. a kínai 800T alumíniumötvözet öntvénydobozok gyártója és egyedi gyára, részletek: Az alumíniumötvözet vágószerszám... Termék megtekintése →
Az ISO 9001 kiindulópont, de a lényeges kérdés az, hogy a minőség-ellenőrzés hogyan történik naponta. Ki vizsgálja felül az üreg méreteit a megmunkálási szakaszban? Melyik mérőműszert használják a kritikus jellemzőkre? Hogyan történik a próbarészek értékelése a rajz alapján? Milyen jelentések kísérik a formát a végső átvételkor? A két legfontosabb dokumentum a penészpróba-jelentés és a végső CMM-jelentés. Megrendelés előtt kérjen példákat.
A fröccsöntőgépekkel rendelkező formagyártó belsőleg lefuttathatja a próbákat, és órákon belül beállíthatja a szerszámot. Az, amelyik a formát egy külső öntödébe küldi, szállítási és ütemezési késleltetést ad minden iterációhoz. A próbatámogatás magában foglalja az indítási folyamat paraméterkészletének kidolgozását is, mint például a töltési sebesség, a nyomásprofil és a szerszám hőmérséklete, amelyet átadhat saját gyártócsapatának.
A formaprojekt egy hat-tizenhat hetes meghatározott mérföldkövek sorozata. A beszállítónak ki kell jelölnie egy projektmérnököt, meg kell osztania egy ütemtervet, és világos nyelven válaszolnia kell a technikai kérdésekre. Tengerentúli beszerzés esetén vegye figyelembe az időeltolódást. Az a szállító, aki egy munkanapon belül válaszol, általában megbízhatóbb, mint az, aki a letét kézhezvétele után egy hétre eltűnik.
Az öntőforma felépítési sorrendjének megértése jobb vásárlóvá tesz. Segít felismerni, hogy bizonyos költségek miért jelennek meg, és miért reálisak bizonyos határidők. A következő tíz lépés egy tipikus projekt egy nagynyomású alumínium fröccsöntő szerszámhoz.
A sorozat a gyakorlatban nem egyenes. Vannak tervezési felülvizsgálatok, acél ütemezési késések, váratlan szikraforgácsolási eredmények és próbamódosítások. A jó projektmenedzsment azt jelenti, hogy ezeket a változókat kontrollálni kell, nem pedig megszüntetni. Átlagosan egy kis forma négy-hat hét alatt, egy közepes öntőforma hat-tíz hét alatt, egy nagy pedig tíz-tizenhat hét alatt készülhet el, feltételezve, hogy jóváhagyott tervezést és változtatási kérelmet nem igényelnek.
Az alumíniumöntőforma ára egy kis, együregű gravitációs szerszámért járó alacsony ötszámjegyű összegtől a több csúszkával és összetett hűtéssel rendelkező nagy, nagy nyomású présöntőforma több százezer dollárig terjedhet. Azok a vásárlók, akik arra panaszkodnak, hogy a penészárakat nehéz összehasonlítani, általában különböző specifikációjú eszközöket hasonlítanak össze.
| Penész kategória | Tipikus alkatrészméret | Az üreg összetettsége | Becsült átfutási idő |
|---|---|---|---|
| Kis penész | 300 mm-ig | Egyetlen üreg, kevés mag | 4-6 hét |
| Közepes mold | 300-800 mm | Egy-két üreg, csúszkák | 6-10 hét |
| Nagy forma | 800 mm felett | Több csúszka és emelő | 10-16 hét |
A legszigorúbb kontrolltényező a próbakapacitás. Lehet, hogy egy öntőformát hat hét alatt megmunkálnak, de ha az öntöde próbagépét négy hétre lefoglalják, a projekt csak a tizedik héten fejeződik be. Erősítse meg időben a próbaütemezést, és adja meg saját határidő-elvárásait az ajánlatkérésben.
Az alumíniumöntőformákat számos iparágban használják, az autóipartól és a repülőgépipartól a távközlésig, az elektromos szerszámokig és a fitnesz-berendezésekig. A gyakorlatban az autóipari alkalmazások uralják a mérnöki követelményeket. A könnyebb járművek, az elektromos hajtásrendszerek és a szerkezeti öntvények iránti kereslet bonyolultabb, nagyobb és precízebb szerszámok felé terelte a formagyártókat.
A hagyományos járműszektorban jellemző alumíniumöntvény-alkalmazások a következők:
Az új energetikai járművek szegmense további követelményeket támaszt, amelyek mindegyike meghatározza a formák tervezési és gyártási módját:
Az anyagspecifikáció újabb réteget ad hozzá. Az ADC12 és az A380 a legelterjedtebb általános célú alumínium öntvényötvözetek. Strukturális öntvényminőségeket, például AlSi10Mg-t használnak, ha nyúlás és hegeszthetőség szükséges, például a fehér testű szerkezeti csomópontoknál és az akkumulátorházaknál. A szerkezeti ötvözetek formatervezése igényesebb, mivel az olvadt fém útja befolyásolja az alkatrész végső nyúlási értékét.
Ez az egyik oka annak a présöntőformák alkalmazási köre folyamatosan bővül. Minden új alkalmazás új korlátokat szab a kapuzásra, a hőkezelésre és a légtelenítésre. Az elemtartó lemez például egy széles, lapos öntvény vékony falakkal. Alacsony töltési sebességű befecskendezési profil szükséges a gáz porozitásának elkerülése érdekében, és gondosan kiegyensúlyozott töltési minta a lapos rész eléréséhez. Formakészítő, aki már gyártott alumínium ötvözet fröccsöntött akkumulátorrekesz lemez egy forma-két lyuk kialakítással közvetlen tapasztalata van ezzel a kihívással.
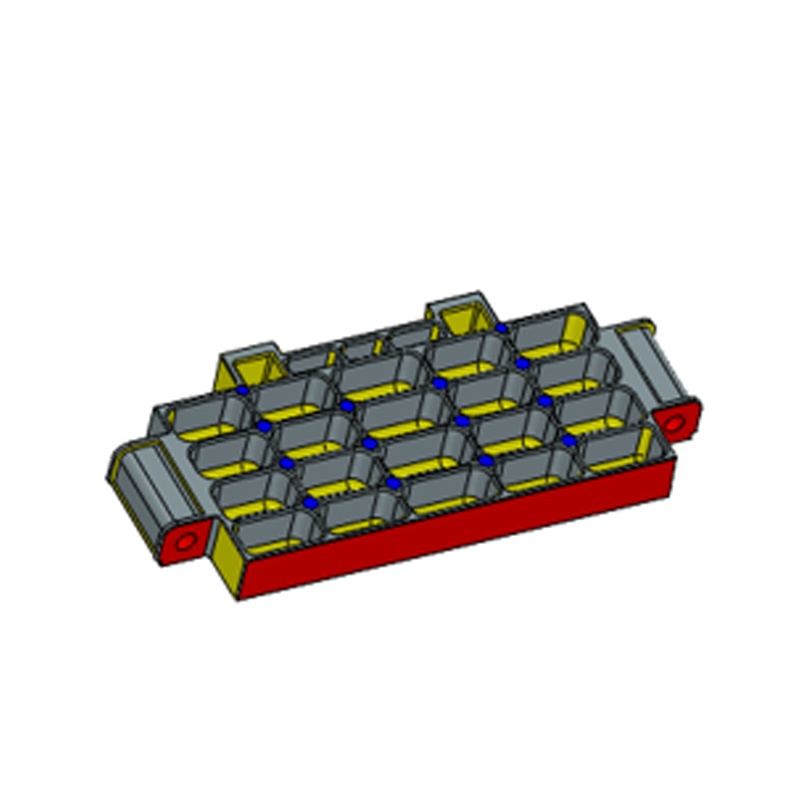 Egyedi alumíniumötvözet présöntvény elemtartó lemez egy forma Két furat F A Ningbo NKT Tooling Co., Ltd. a kínai alumíniumötvözet présöntvény-akkumulátorrekesz lemez egy forma, két lyuk gyártója és egyedi... Termék megtekintése →
A hajtómotorházak egy másik igényes kategóriát képviselnek. Nagyok, gyakran közel állnak a présöntőgép maximális burkához, és nyomásállónak kell lenniük, hogy visszatartsák a belső csatornákon átfolyó olajat vagy vizet. Az állórész külső hengeres felületét körülvevő hűtővíz-köpeny gyakran összecsukható magból vagy összetett csúszdákból készül. A formakészítőnek gondosan ellenőriznie kell a mag hűtését. A szerszám csomagolásához nagy szorítóerejű, például 2200 tonnás gépre van szükség. A 2200 t alumínium ötvözet öntött motorház forma egy példa az erre a léptékre tervezett szerszámokra, csúszó mechanizmusokkal és méretszabályozással, hogy megfeleljen az elektromos gépek interfész követelményeinek.
 Egyedi 2200T alumíniumötvözet présöntvény motorház gyár, gyártók - N A Ningbo NKT Tooling Co., Ltd. a kínai 2200T alumíniumötvözet présöntvény-motorház-gyártó és egyedi gyár, részletek:A 2200T ... Termék megtekintése →
A lecke a vásárló számára egyértelmű. Amikor valaki azt kérdezi, hogy "hol találok alumíniumöntőformákat", általában olyan szerszámot kérdez, amely bekerül a gyártósorába, és évekig ott marad. A megfelelő forrás az alkalmazás-specifikus referenciákkal rendelkező gyártó, és a megfelelő időpont, amikor leírhatja az alkatrész funkcióját, nem csak az alkatrész alakját.
Az évek során, amikor az ügyfeleket segítettem a szerszámbeszállítók értékelésében, azt tapasztaltam, hogy a legtöbb szerszámmal kapcsolatos problémát nem a megmunkálási hibák okozzák. Ezeket jóval az első acélréteg levágása előtt hozott döntések okozzák. Itt vannak a visszatérő hibák.
A forma több éves gyártási eszköz. Egy alacsony árú öntőforma, amely sok hulladékot, lassú ciklusokat és idő előtti szerszámkiesést termel, többe kerül, mint a megtakarítás. Mindig hasonlítsa össze az árajánlatokat egy részletes specifikációval: az öntőacél minősége, az üregek száma, a szerszám várható élettartama, a mellékelt próbaszolgáltatások és a szállítási ütemterv.
Amikor a formagyártó a falvastagság megváltoztatását vagy az elválasztó vonal áthelyezését javasolja, néhány vásárló azt feltételezi, hogy a beszállító egyszerűen költségmegtakarítást jelent. Valójában a DFM visszacsatolás az eszközgyártó módszere arra, hogy megvédje az öntvényt a később felbukkanó hibáktól. Kérje a mérnöki indoklást és mérlegelje saját csapatával.
Egy 3D-s modell önmagában nem határoz meg teljes formakövetelményt. A műszaki megállapodásban dokumentálni kell a tűrésblokkokat, a GD és T referenciákat, a felületi érdesség értékeket, a lobbanási határértékeket és a megengedett porozitási osztályokat. A szállító csak akkor tudja teljesíteni az Ön elvárásait, ha azokat leírják.
A hűtés a leginkább alábecsült része a présöntőformának. A jó hűtőkör lerövidíti a ciklusidőt és szabályozza a helyi zsugorodást; szegény hotspotokat és résztorzulást hoz létre. Kérdezze meg a szállítót, hogyan tervezik meg a hűtést az Ön öntvényéhez.
Szinte minden új forma legalább két próbakört igényel. Az első próba a kapuzást ellenőrzi, a második a folyamat finomhangolását végzi. Azok a vásárlók, akik csak egy próbaidőszakot ütemeznek be, meglepődnek, amikor a projekt túllépi a határidőt. Kezdettől fogva vegye bele a próba átfutási idejét a projekttervbe.
A kereskedő cégek néha gyártóként mutatkoznak be. Ha a penésznek problémája van a jóváhagyás során, közvetlenül azokkal az emberekkel szeretne beszélni, akik megmunkálták az üreget és lefuttatták a vizsgálatot. A kötelezettségvállalás előtt ellenőrizze a gyár címét, a regisztrációt és a fizikai eszközöket.
Szóval, hol találhat alumínium öntőformákat? Gyakorlatilag a válasz a következő: azonosítsa a présöntő szerszámok szakosodott gyártóját házon belüli mérnöki munkával, működő gyárral, minőségi eljárásokkal és megfelelő tapasztalattal az alumínium alkatrészek öntésében. Küldje el nekik alkatrészadatait és gyártási igényeit, ne csak egy árkérést. Hallgassa meg a DFM elemzésüket. Látogassa meg működésüket, vagy kérjen egy alapos virtuális áttekintést. Ezután hasonlítsa össze a teljes műszaki ajánlatot, ne csak a teljes árat.
A professzionális formagyártó az ár elköteleződése előtt megkérdezi az alkatrész funkciót, az ötvözetet, a gyártási mennyiséget, a rendelkezésre álló gépkapacitást és a minőségi követelményeket. Amikor megkapja ezeket a kérdéseket, tudja, hogy egy mérnökkel beszél, nem egy brókerrel. Pontosan ez a fajta beszállító olyan öntőformát szállít, amely több ezer és tízezer konzisztens alumíniumöntvény előállítására képes.
A keresés időt vesz igénybe. A mérnöki felülvizsgálat során több beszélgetést és némi türelmet igényel. De a ma kiválasztott forma befolyásolja a gyártási hatékonyságot, az alkatrészminőséget és a program haszonkulcsát a következő néhány évben. A megfelelő alumíniumöntőforma-gyártó megtalálása az egyik legnagyobb megtérülést hozó befektetés, amelyet egy öntőprogramban megtehet.
Wangshan Road, Jiangbei District, Ningbo, Zhejiang, Kína
86-135-64796935
Szerzői jog © Ningbo NKT Tooling Co., Ltd. Minden jog fenntartva.

